Изготовить детали из нержавеющей стали: цены 2026 – Завод
2026-09-23
- Почему цены на нержавеющую сталь в 2026 году ведут себя непредсказуемо
- Изготовить детали из нержавеющей стали: выбор метода обработки
- Цены 2026: из чего складывается итоговая сумма
- Как выбрать завод: чек-лист для осторожного заказчика
- Скрытые угрозы: о чем не пишут в рекламных буклетах
- Тренды 2026: что изменится в ближайшее время
- Итоговое резюме: как действовать прямо сейчас
Если вы ищете способ изготовить детали из нержавеющей стали по ценам 2026 года, которые не разорят бюджет вашего производства, но при этом гарантируют соответствие ГОСТ и международным стандартам, то вы попали в нужное место. Рынок металлообработки в России переживает тектонические сдвиги. То, что работало в 2023-м, сегодня может оказаться убыточным или технически невозможным из-за логистических разрывов.
Давайте будем честны: большинство статей в интернете — это «вода». Они пишут о том, как прекрасна нержавейка, забывая упомянуть, что цена на импортный инструмент выросла на 40%, а сроки поставки китайских станков с ЧПУ растянулись на полгода. Я не буду продавать вам иллюзии. В этом материале мы разберем реальную экономику заказа деталей из нержавеющей стали в 2026 году. Без маркетинговой шелухи. Только цифры, технологии и подводные камни, о которых молчат менеджеры по продажам.
Почему цены на нержавеющую сталь в 2026 году ведут себя непредсказуемо
Многие заказчики удивляются: «Почему смета на партию фланцев или валов выросла на 25% по сравнению с прошлым кварталом?». Ответ лежит не в жадности заводов, а в структуре себестоимости. В 2026 году мы наблюдаем эффект «двойного дна».
С одной стороны, внутренний рынок России насытился полуфабрикатами от местных металлургических комбинатов. Нержавеющая сталь марок 12Х18Н10Т (аналог AISI 321) и 08Х18Н10 (AISI 304) производится в достатке. Казалось бы, цены должны падать. Но тут вступает в игру второй фактор — технологическое оснащение.
Высокоточная обработка требует инструмента. Твердосплавные фрезы, пластины для токарных станков, СОЖ (смазочно-охлаждающие жидкости) премиум-класса — всё это либо ушло с рынка европейских брендов, либо стало эксклюзивом с огромной наценкой. Российские аналоги есть, но их стойкость пока уступает лидерам рынка на 15–20%. Это значит, что завод тратит больше времени на замену инструмента и настройку станка. Время — деньги. Отсюда и рост цен на конечную деталь.
Важный нюанс: Если вам предлагают цену ниже среднерыночной более чем на 15%, спросите, на каком оборудовании будут делать детали. Скорее всего, это старый парк станков с высокой погрешностью, либо использование вторичного металла сомнительного качества.
Логистика внутри страны: скрытый налог на срочность
География тоже диктует условия. Завод в Екатеринбурге может дать лучшую цену на саму обработку, но доставка готовых деталей в Москву или Санкт-Петербург съест всю экономию. В 2026 году тарифы на грузовые перевозки стабилизировались, но остались высокими из-за дефицита водителей и техники.
Поэтому правило простое: ищите подрядчика в радиусе 500–700 км от вашего склада. Дальше — только если речь идет о уникальной обработке, которую никто другой не сделает.
Изготовить детали из нержавеющей стали: выбор метода обработки
Не все методы одинаково полезны для вашего кошелька. Ошибка в выборе технологии на этапе проектирования может увеличить стоимость партии в три раза. Давайте разберем основные способы, актуальные для российского рынка сегодня.
Токарная и фрезерная обработка на ЧПУ
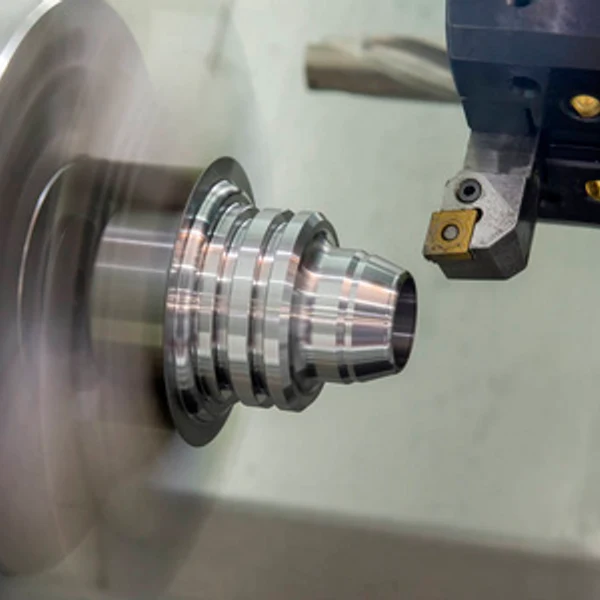
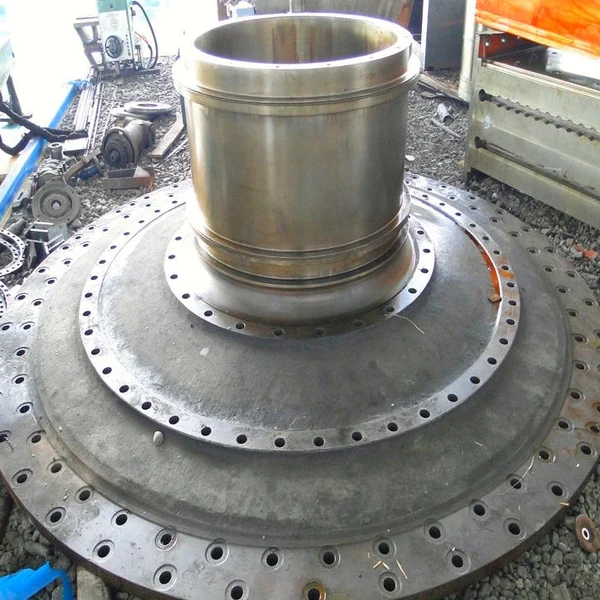
Это классика. Если вам нужны сложные корпуса, валы, штуцеры с высокой точностью (до 0,01 мм), то без ЧПУ не обойтись. В 2026 году парк станков в России обновился за счет активного импорта из Китая и Турции. Современные китайские стойки (например, на базе Huazhong или Guangzhou CNC) уже не те, что были пять лет назад. Они надежны, но требуют квалифицированных операторов.
Плюсы: Высокая точность, возможность сложной геометрии.
Минусы: Дорогое программирование, высокие затраты на инструмент, относительно медленно для простых деталей.
Совет инженера: если деталь простая, не требуйте 5-осевой обработки там, где хватит 3-осевой. Переплата за «лишние» оси может составлять до 40%.
Лазерная резка и гибка
Для листовых деталей (кронштейны, кожухи, панели) лазер — король. Российские производители лазеров (например, IPG Photonics локализовали часть производства, плюс активно развиваются бренды вроде Burst Laser) предлагают конкурентные решения. Скорость резки нержавеющей стали толщиной до 10 мм достигла промышленных максимумов.
Но есть подвох. Качество кромки. Дешевая резка дает окалина и микротрещины, которые в агрессивной среде (пищевка, химия, море) станут очагами коррозии. Требуйте постобработку кромок. Это стоит денег, но спасает деталь.
Гидроабразивная резка
Если нельзя нагревать металл (чтобы не менять его структуру), гидроабразив — единственный выход. В России эта технология остается нишевой и дорогой. Оборудование импортное, расходники (гранат, сопла) тоже. Используйте только для толстых листов (от 20 мм) или термочувствительных сплавов.
| Метод обработки | Точность (мм) | Стоимость (относительная) | Срок изготовления (партия 100 шт.) | Лучшее применение |
|---|---|---|---|---|
| Токарная/Фрезерная ЧПУ | 0.01 – 0.05 | Высокая | 5-10 дней | Сложные объемные детали, валы, фланцы |
| Лазерная резка | 0.1 – 0.3 | Средняя | 2-4 дня | Корпуса, кронштейны, листовой металл до 20 мм |
| Штамповка | 0.2 – 0.5 | Низкая (при больших тиражах) | 15-20 дней (с изготовлением штампа) | Серийное производство простых деталей (>1000 шт.) |
| Гидроабразив | 0.05 – 0.1 | Очень высокая | 7-12 дней | Толстые листы, термочувствительные сплавы |
Цены 2026: из чего складывается итоговая сумма
Когда вы запрашиваете коммерческое предложение, вы видите итоговую цифру. Но чтобы торговаться и понимать, где можно сэкономить, нужно видеть «скелет» цены. Вот из чего она состоит на российском заводе в 2026 году:
- Стоимость материала (30–40%): Цена за тонну нержавеющей стали колеблется. Покупка листа или прутка у крупного дистрибьютора дешевле, чем в розницу. Заводы, имеющие прямые контракты с НЛМК или Северсталью (по нержавеющим направлениям) или импортерами, дают лучшую цену.
- Машинное время (30–35%): Амортизация станка, электроэнергия, зарплата оператора. Чем сложнее деталь, тем дольше она стоит в станке.
- Подготовка производства (10–15%): Написание УП (управляющей программы), изготовление оснастки, наладка. Это фиксированные расходы. Поэтому чем больше партия, тем дешевле одна деталь. Сделать одну деталь стоит 5000 рублей, а сто таких же — по 500 рублей за штуку.
- Контроль качества и упаковка (5–10%): Входной контроль металла, промежуточный контроль, финальная проверка. Без этого вы рискуете получить брак.
- Накладные расходы и прибыль завода (10–15%): Аренда, налоги, логистика, прибыль.
Лайфхак: Если вы хотите снизить цену, оптимизируйте чертеж. Уберите лишние фаски, увеличьте радиусы внутренних углов (под стандартный инструмент), откажитесь от сверхточных допусков там, где это не критично для функции детали. Инженер-технолог завода скажет вам спасибо, а вы получите скидку.
Как выбрать завод: чек-лист для осторожного заказчика
Рынок переполнен предложениями. Есть гиганты, есть гаражные мастерские с одним станком, выдающие себя за «завод». Как не ошибиться? Я предлагаю алгоритм проверки, который использую сам.
1. Запросите фото реального производства
Не красивые рендеры с сайта. Попросите фото цеха, где будут делать ваши детали. Обратите внимание на порядок. Стружка на полу, грязные станки, хаос в зоне хранения заготовок — признаки того, что качество будет плавающим. Чистый, организованный цех — признак культуры производства.
2. Узнайте, кто делает контроль качества
Есть ли на заводе своя метрологическая лаборатория? Используют ли они современные измерительные комплексы (CMM) или только штангенциркули? Для ответственных деталей наличие сертификата калибровки измерительного инструмента обязательно. Если вам говорят «мы проверяем на глаз», бегите оттуда.
3. Проверьте наличие собственных инженеров-технологов
Завод, который просто «крутит ручки» по вашему чертежу, опасен. Хороший подрядчик задаст вопросы: «А зачем здесь такой жесткий допуск?», «Можно ли заменить эту резьбу на более стандартную?». Технолог должен быть вашим партнером, а не просто исполнителем.
4. Юридическая чистота и гарантии
В договоре должно быть прописано: что происходит в случае брака? Кто оплачивает переделку? В 2026 году суды перегружены, поэтому лучше решать вопросы на уровне претензий. Надежный завод всегда идет навстречу, если ошибка произошла по его вине, потому что дорожит репутацией.
Скрытые угрозы: о чем не пишут в рекламных буклетах
Теперь о том, что может пойти не так. И это не теория, а практика, с которой я сталкивался регулярно.
Проблема №1: «Плавающая» марка стали. Вы заказываете AISI 316L (кислотостойкая), а вам привозят деталь из AISI 304. Визуально они идентичны. Разница проявляется только через месяц эксплуатации в агрессивной среде, когда деталь покрывается питтинговой коррозией. Решение: Требуйте паспорт качества на каждую плавку металла и, при крупных заказах, независимую спектральную экспертизу.
Проблема №2: Деформация при сварке. Нержавеющая сталь имеет высокий коэффициент теплового расширения. Сварка тонкостенных деталей — это искусство. Если завод не использует приспособления для фиксации или не соблюдает режимы сварки, деталь «поведет». Исправить это часто невозможно. Решение: Уточняйте, есть ли у сварщиков аттестация НАКС (Национальное Агентство Контроля Сварки) и какой метод сварки используется (TIG/WIG предпочтителен для нержавейки).
Проблема №3: Сроки. «Сделаем за 3 дня» часто означает «поставим в очередь и забудем». Реальный срок нужно умножать на 1.5. Закладывайте этот буфер в свои планы. Лучше получить деталь на день раньше ожидаемого, чем сорвать отгрузку своему клиенту.
Тренды 2026: что изменится в ближайшее время
Мы стоим на пороге новых изменений. Вот три тренда, которые повлияют на стоимость и качество изготовления деталей из нержавейки в России:
- Локализация ПО для ЧПУ. Из-за санкций многие заводы переходят на отечественные или открытые CAM-системы. Это временно снижает скорость подготовки программ, но в долгосрочной перспективе удешевит процесс за счет отсутствия лицензионных отчислений западным вендорам.
- Рост спроса на аддитивные технологии. 3D-печать металлом (SLM/DMLS) становится дешевле. Для сложных, мелкосерийных деталей с внутренними каналами охлаждения или необычной геометрией печать может стать выгоднее фрезеровки. В России появляются новые установки, работающие на российском металлическом порошке.
- Экологические требования. Утилизация СОЖ и металлических отходов становится дороже. Заводы, которые инвестируют в системы очистки и переработки, будут иметь чуть более высокие цены, но они более устойчивы в долгосрочной перспективе. «Гаражные» цеха могут закрываться из-за штрафов.
Итоговое резюме: как действовать прямо сейчас
Чтобы изготовить детали из нержавеющей стали выгодно и качественно в 2026 году, следуйте этому плану:
1. Подготовьте идеальные чертежи. Чем меньше вопросов у технолога, тем точнее расчет. Укажите все допуски обоснованно.
2. Запросите КП у 3–5 заводов. Не выбирайте самого дешевого. Выберите того, кто задает больше технических вопросов.
3. Проверьте материалы. Убедитесь, что сталь сертифицирована. Для ответственных узлов — требуйте входной контроль.
4. Договоритесь о промежуточном контроле. Для больших партий попросите прислать фото или видео первой готовой детали перед запуском всей серии.
5. Закладывайте время. Не ставьте завод в режим «горящего дедлайна», если это не критично. Срочность стоит двойной тариф.
Рынок металлообработки в России стал жестче, но профессиональнее. Выживают те, кто умеет считать, контролировать качество и выстраивать долгосрочные отношения. Не воспринимайте завод как безликую машину. Это партнеры. Общайтесь с ними на языке технологий, и вы получите продукт, который будет служить годами, а не месяцами.
Помните: дешевая деталь, которая вышла из строя и остановила ваше производство, — самая дорогая деталь в мире. Экономьте с умом.