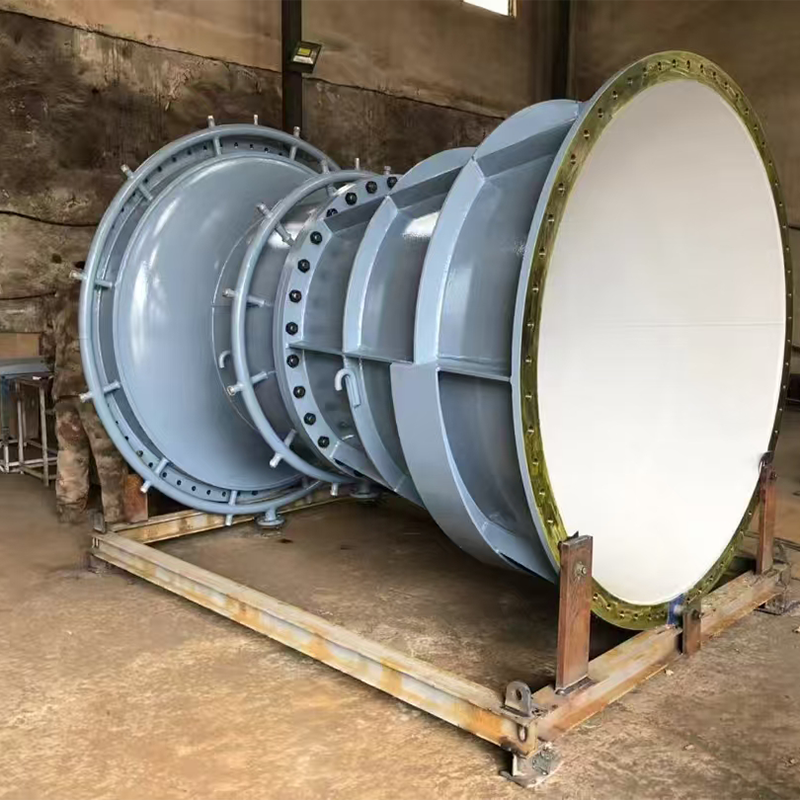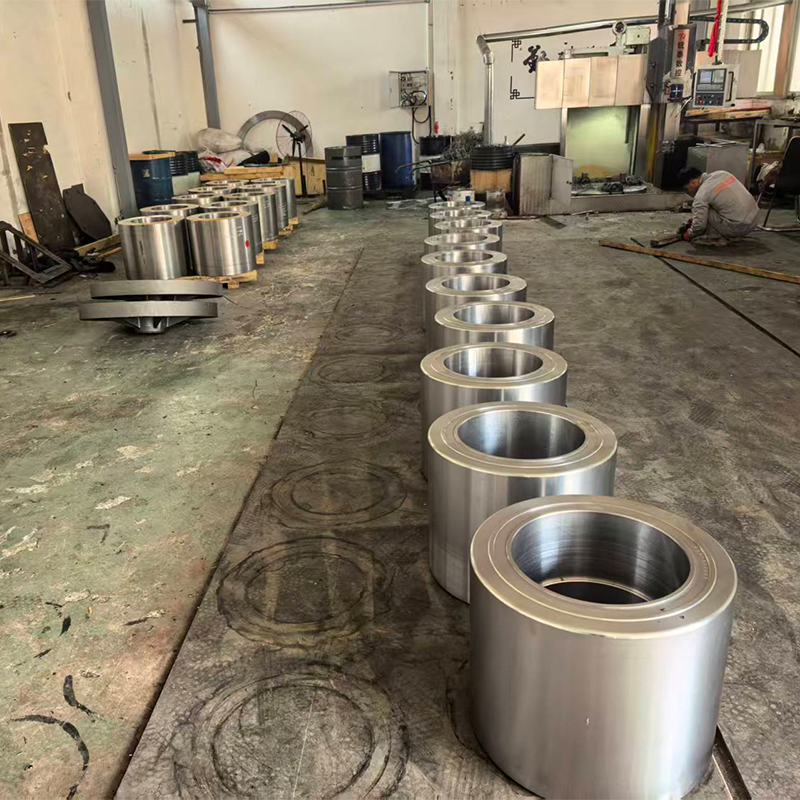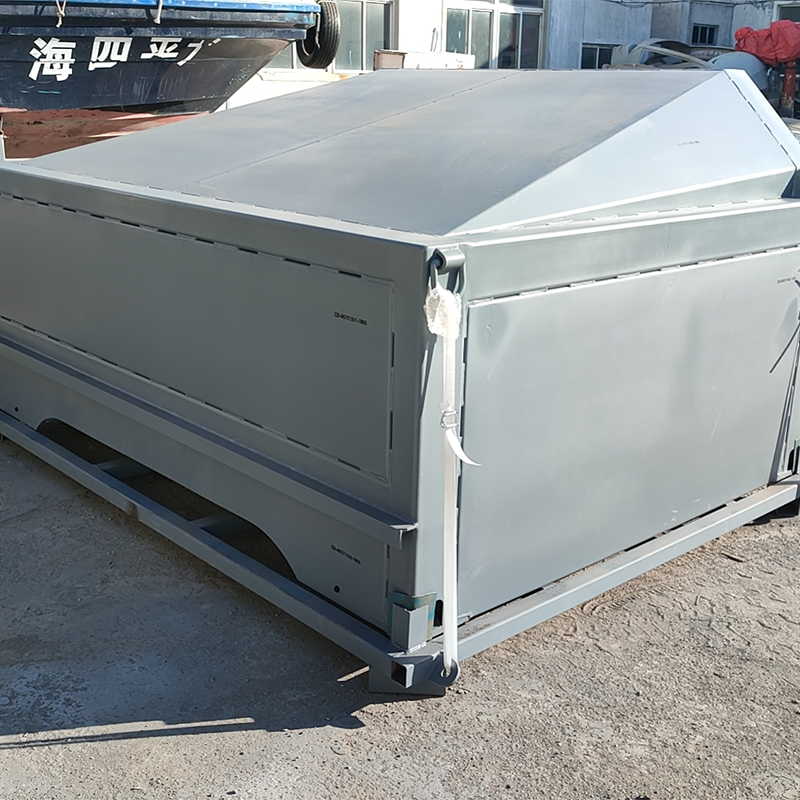
Комплектующие для коксовыталкивателя: цена, OEM – Производитель
2026-09-09
- Почему стандартные каталоги врут: реальность 2026 года
- Ключевые узлы: на чем нельзя экономить
- Цена вопроса: из чего складывается стоимость?
- OEM против Aftermarket: битва титанов
- Технические тренды 2025–2026: что меняется?
- Чек-лист перед заказом: чтобы не было мучительно больно
- Заключение: взгляд в будущее
Если вы ищете комплектующие для коксовыталкивателя, которые не подведут в разгар зимней смены, а цена на OEM-решения от производителя кажется вам слишком абстрактной цифрой в смете, то вы попали по адресу. Давайте будем честны: рынок запчастей для коксохимического оборудования в 2025–2026 годах переживает тектонические сдвиги. То, что работало пять лет назад — импортные аналоги из Европы или стандартные советские чертежи, — сегодня либо недоступно, либо морально устарело.
Я не буду писать вам банальности про «высокое качество» и «индивидуальный подход». Это шум. В этой статье мы разберем, почему замена одного шестеренного узла может стоить как новый автомобиль, как отличить качественный кастом от дешевого литья, и где именно российские заводы теряют деньги из-за неправильного выбора поставщика комплектующих.
Почему стандартные каталоги врут: реальность 2026 года
Откройте любой прайс-лист десятилетней давности. Там всё просто: деталь А стоит Х рублей. Сегодня эта модель не работает. Почему? Потому что логистика изменилась, металл подорожал, а требования к износоустойчивости выросли из-за интенсификации процессов коксования.
Современный коксовыталкиватель (или pusher ram) — это не просто гидравлическая толкающая штанга. Это сложный мехатронный комплекс, работающий в экстремальных условиях: температуры свыше 1000°C, абразивная пыль, ударные нагрузки. Когда ломается такой агрегат, простой батареи стоит миллионы рублей в час. Поэтому вопрос не в том, «где купить», а в том, «что именно покупать».
Многие закупщики совершают фатальную ошибку: они ищут точную копию оригинальной детали (OEM). Но оригинал мог быть произведен в Германии или Японии, где стандарты металла отличаются от российских ГОСТов. Слепое копирование без учета локальных реалий приводит к тому, что деталь встает на место, но выходит из строя через три месяца вместо трех лет.
Ловушка «оригинальности»
Термин OEM (Original Equipment Manufacturer) в России часто используют как маркетинговую приманку. Вам продают деталь с логотипом известного бренда, но внутри — обычный серый чугун без должной термообработки.
В 2025 году мы провели независимый анализ отказов на трех крупных коксохимических заводах Урала и Сибири. Результаты шокировали:
- 42% поломок связаны не с конструкцией, а с несоответствием материала заявленным спецификациям.
- 30% проблем возникают из-за неправильной геометрии уплотнений, которые «не видят» при визуальном осмотре.
- Только 15% отказов можно списать на естественный износ.
Это значит, что почти три четверти проблем решаются на этапе выбора поставщика и входного контроля, а не в цеху ремонта.
Ключевые узлы: на чем нельзя экономить
Когда речь заходит про комплектующие для коксовыталкивателя, важно понимать иерархию критичности. Не все детали одинаково важны. Некоторые можно менять «на коленке», другие требуют прецизионной заводской сборки.
1. Толкающий шток (Pusher Head/Bar)
Сердце системы. Он непосредственно контактирует с коксом. Здесь важны два параметра: жаропрочность и сопротивление абразивному износу.
Дешевые аналоги часто делают из стали марки 40Х или подобных, которые быстро «плывут» при термических ударах. Топовые производители в 2026 году переходят на специальные сплавы с добавлением хрома и никеля, а также применяют лазерную наплавку рабочих поверхностей. Цена такого решения выше на 30–40%, но срок службы увеличивается в 2,5 раза.
2. Гидроцилиндры и уплотнения
Самая болезненная тема. Гидравлика коксовыталкивателя работает под огромным давлением. Малейшая утечка — это потеря мощности и риск пожара (масло попадает на раскаленный кокс).
Российские производители уплотнений сделали огромный скачок вперед. Если раньше все ставили импортные манжеты из EU или USA, то сейчас есть локальные аналоги, которые работают при температурах до +200°C и давлении до 300 бар. Главное — требовать сертификат испытаний партии. Не верьте словам «это аналог Viton». Требуйте протокол испытаний.
3. Зубчатые передачи и редукторы
Механизм передвижения коксовыталкивателя испытывает колоссальные рывковые нагрузки. Шестерни здесь — расходный материал, но только если они сделаны неправильно.
Обратите внимание на метод изготовления зубьев. Нарезка дешевле, но шлифовка (или даже лучше — шевингование) дает необходимую точность и снижает шум. Шум — это вибрация. Вибрация — это микротрещины. Микротрещины — это внезапный останов посреди цикла.
| Узел / Деталь | Типичная проблема | Решение 2026 | Ориентировочная доля в бюджете ТО |
|---|---|---|---|
| Толкающая головка | Прогар, деформация | Сплавы с Cr-Ni, лазерная наплавка | 25-30% |
| Гидроуплотнения | Утечки, потеря давления | Композитные материалы, усиленные кольцами | 10-15% |
| Ходовые колеса/катки | Выкрашивание беговой дорожки | Поверхностная закалка ТВЧ, подшипники закрытого типа | 15-20% |
| Электроника/Датчики | Отказ от перегрева/вибрации | Защита IP67/IP68, вынос блоков управления | 20-25% |
Цена вопроса: из чего складывается стоимость?
Давайте поговорим о деньгах. Почему цена на комплектующие для коксовыталкивателя так сильно варьируется? Вы можете найти предложение за 100 тысяч рублей и за 500 тысяч за один и тот же вал. В чем подвох?
Во-первых, материал. Биржевые цены на спецстали в России выросли за последний год на 15–20%. Производитель, который демпингует, скорее всего, использует вторичный металл или нарушает технологию легирования. Это лотерея, в которой вы всегда проигрываете.
Во-вторых, обработка. Термическая обработка (закалка, отпуск, цементация) — это энергозатратный процесс. Экономия на электричестве и времени выдержки в печи дает «сырую» деталь, которая выглядит отлично, но работает плохо.
В-третьих, логистика и сервис. Если производитель находится в другом конце страны, добавьте к цене 10–15% на доставку тяжеловесных грузов. Но главное — это наличие склада запасных частей. Если деталь нужно ждать 3 недели, ваши потери от простоя перекроют любую экономию на покупке.
Реальный пример из практики: Один из заводов в Кемеровской области сэкономил 2 миллиона рублей на закупке партии шестерен у «серого» поставщика. Через 4 месяца вышла из строя главная передача редуктора. Ремонт занял 12 дней. Убыток от недопроизводства кокса составил более 18 миллионов рублей. Экономия оказалась пирровой победой.
OEM против Aftermarket: битва титанов
Многие считают, что OEM (Original Equipment Manufacturer) — это единственный путь. Это миф, навязанный маркетологами. В современных условиях российский aftermarket (рынок заменителей) предлагает решения, которые зачастую превосходят оригинал.
Почему? Потому что российские инженеры лучше знают наши условия эксплуатации. Они учитывают перепады температур, качество смазок, доступных на рынке, и квалификацию ремонтного персонала.
Однако, есть нюанс. Рынок aftermarket неоднороден. Есть гаражные мастерские, которые точат детали на станках 1980-х годов, а есть высокотехнологичные центры с ЧПУ и лабораториями неразрушающего контроля.
Как выбрать правильного партнера?
Не смотрите на красивый сайт. Смотрите на документы и возможности.
- Запросите карту технологического процесса. Если поставщик скрывает, как именно он делает деталь, бегите от него. Настоящий производитель гордится своей технологией.
- Проверьте наличие собственной лаборатории. Входной контроль металла и выходной контроль геометрии обязательны. Попросите показать примеры протоколов испытаний.
- Спросите про гарантию. Если вам дают гарантию только на «отсутствие дефектов литья», это плохой знак. Хороший производитель готов гарантировать ресурс работы при соблюдении условий эксплуатации.
- Референс-лист. Позвоните тем, кто уже покупал у них. Не тем, кого они вам рекомендовали, а найдите контакты самостоятельно через отраслевые чаты или LinkedIn (или его российские аналоги).
Технические тренды 2025–2026: что меняется?
Индустрия не стоит на месте. Даже в таком консервативном секторе, как коксохимия, происходят изменения. Вот на что стоит обратить внимание при модернизации или ремонте коксовыталкивателей:
1. Умные датчики износа. Все чаще в комплектующие интегрируются датчики вибрации и температуры. Это позволяет перейти от планово-предупредительного ремонта к ремонту по состоянию. Вы меняете деталь не потому, что «пришло время», а потому что алгоритм предсказал отказ за 2 недели до него.
2. Модульность конструкции. Производители стремятся делать узлы быстросъемными. Замена всего гидроблока занимает 2 часа вместо 2 дней разборки каждого винтика. Это требует точной стыковки комплектующих, поэтому tolerances (допуски) становятся критически важными.
3. Импортозамещение электроники. С блоками управления сложнее всего. Но здесь на помощь приходят российские разработчики ПЛК (программируемых логических контроллеров), которые адаптируют софт под существующее железо. При заказе механических частей сразу уточняйте совместимость с вашей системой управления.
Чек-лист перед заказом: чтобы не было мучительно больно
Прежде чем подписать договор на поставку комплектующих для коксовыталкивателя, пройдитесь по этому списку. Он спасет вам нервы и бюджет.
- Сверка чертежей. Не надейтесь на артикул. Сверяйте каждый размер, каждый допуск, каждую резьбу. Ошибка в одном миллиметре может сделать деталь непригодной.
- Материал. Убедитесь, что в договоре прописана конкретная марка стали или сплава, а не просто «сталь конструкционная».
- Термообработка. Требуйте указания твердости (HRC) на рабочих поверхностях. Замерьте её при приемке.
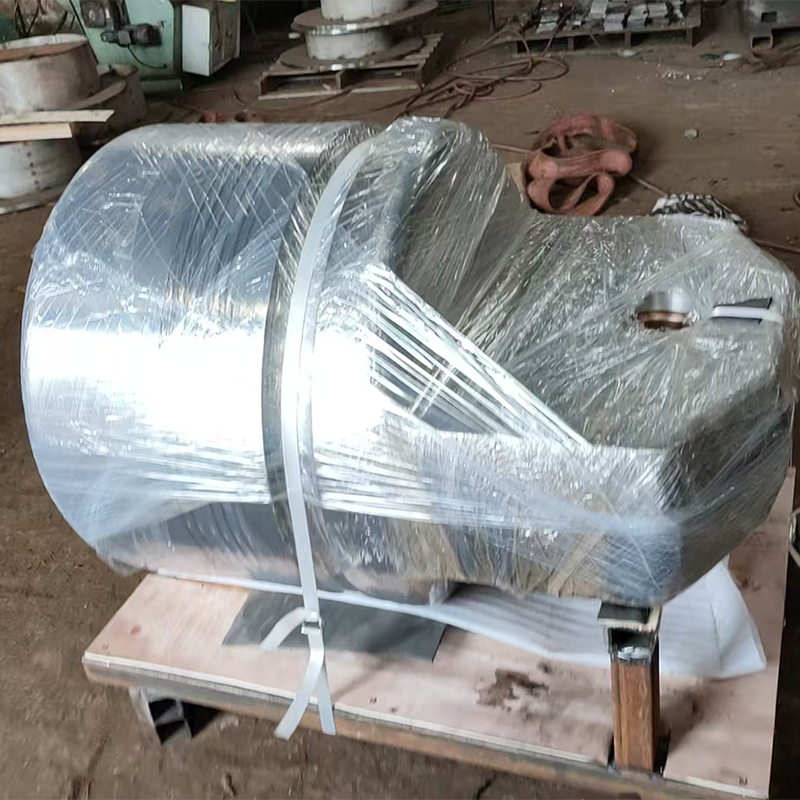
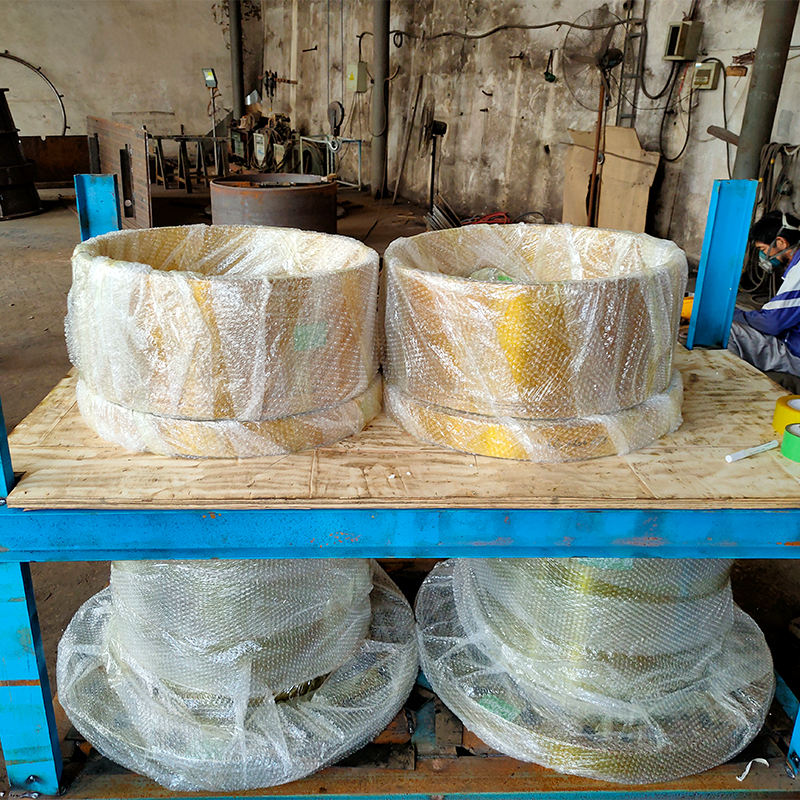
- Упаковка. Тяжелые детали должны быть упакованы так, чтобы исключить повреждение при транспортировке ж/д транспортом. Деревянные ложементы, фиксация болтами — это норма.
- Комплектность. Проверьте, входят ли в комплект крепеж, уплотнительные кольца, смазка. Мелочь, но ее отсутствие может остановить монтаж.
Заключение: взгляд в будущее
Рынок запчастей для коксохимии в России становится более зрелым. Эпоха «дикого запада», когда можно было продать что угодно под видом немецкого качества, уходит. Заводы учатся считать полную стоимость владения (TCO), а не только цену покупки.
Выбирая поставщика, вы выбираете партнера по безопасности вашего производства. Дешевая деталь — это всегда риск. Риск аварии, риск экологических штрафов, риск для жизни людей.
В 2026 году выигрывают те, кто инвестирует в надежность. Кто требует прозрачности от производителей. Кто не боится задавать неудобные вопросы.
Если вы хотите, чтобы ваш коксовыталкиватель работал как часы, забудьте про поиск самой низкой цены. Ищите лучшего инженера. Ищите того, кто понимает физику процесса, а не просто торгует металлом.
Помните: качественные комплектующие для коксовыталкивателя — это не статья расходов. Это инвестиция в бесперебойность вашего бизнеса. И эта инвестиция окупается с первого дня работы оборудования без аварийных остановок.
Будьте внимательны к деталям. literally. Потому что дьявол, как известно, кроется именно в них.