Обработка нержавеющей жаропрочной стали: цена и технологии 2026 – Завод
2026-09-26
- Почему обычная фрезеровка убивает жаропрочку: физика процесса в 2026 году
- Ценообразование 2026: из чего складывается счет?
- Локализация vs Импорт: где искать подрядчика в России?
- Скрытые угрозы: о чем молчат менеджеры по продажам
- Прогноз рынка: что будет дальше?
- Чек-лист для заказчика: как не потерять деньги
Честно говоря, рынок металлообработки в России к началу 2026 года переживает странную трансформацию. С одной стороны, мы видим бум внутреннего производства, с другой — острый дефицит качественного инструмента и кадров, способных работать с «капризными» сплавами. Если вы ищете надежный подрядчик или планируете закупать оборудование для обработки нержавеющей жаропрочной стали, приготовьтесь: старые методы ценообразования больше не работают. Цена сегодня зависит не столько от веса стружки, сколько от способности завода гарантировать сохранение структурной целостности детали после термообработки.
Я провел последние три месяца, объезжая производственные площадки от Екатеринбурга до Тулы, разговаривая с главными технологами и закупщиками. Картина неоднозначная. Западные станки ушли, китайские аналоги занимают нишу, но требуют серьезной доработки «напильником». А сталь? Сталь стала дороже, капризнее и важнее для безопасности конечных продуктов — от турбин ТЭЦ до медицинских имплантов.
Почему обычная фрезеровка убивает жаропрочку: физика процесса в 2026 году
Давайте сразу отбросим маркетинговую шелуху. Нержавеющая жаропрочная сталь (например, аналоги AISI 310, 316H или отечественные 12Х18Н10Т, 08Х18Н10) — это не просто «твердый металл». Это материал с низкой теплопроводностью и высоким коэффициентом линейного расширения.
В чем проблема? При резании тепло не уходит в стружку, как в случае с углеродистой сталью. Оно накапливается в зоне реза. Если вы используете стандартные режимы резания, которые работали пять лет назад на импортном оборудовании, вы получите две вещи:
- Наклеп поверхности. Верхний слой металла меняет свою кристаллическую решетку, становясь хрупким. Для деталей, работающих под нагрузкой при высоких температурах, это приговор.
- Деформация геометрии. Из-за локального перегрева деталь «ведет». После остывания она может не соответствовать чертежу на десятки микрон, что для прецизионных узлов недопустимо.
В 2026 году ключевой тренд в обработке таких сталей — это не скорость, а термоконтроль. Заводы, которые экономят на системах подачи СОЖ (смазочно-охлаждающей жидкости) под высоким давлением, теряют клиентов. Я видел партии бракованных лопаток турбин, где причина была банальной: перегрев в зоне контакта инструмента и заготовки.
Инструментальная революция: чем режем сегодня?
Забыть про универсальные твердосплавные фрезы из масс-маркета. Для жаропрочной нержавейки в текущих реалиях РФ используются два основных подхода:
- Керамика и CBN (кубический нитрид бора). Дорого. Очень дорого. Но позволяет работать на скоростях, в 3-5 раз превышающих традиционные. Проблема в том, что 90% качественного CBN-инструмента сейчас идет через сложные логистические цепочки из Азии, и цена колеблется вместе с курсом юаня.
- Специализированные покрытия PVD. Новое поколение покрытий (алюминий-титан-нитридные с добавлением кремния) показывает стойкость, сравнимую с европейскими аналогами 2021 года. Российские производители инструмента (например, «Миасский инструментальный завод» или частные мастерские в Подмосковье) научились наносить покрытия, которые держат температуру до 1000°C.
Совет инженера: если вам предлагают обработать жаропрочную сталь обычной твердосплавной фрезой со скоростью подачи выше 80 м/мин — бегите. Это экономия на спичках, которая приведет к перекосу детали.
Ценообразование 2026: из чего складывается счет?
Многие заказчики удивляются, почему стоимость часа работы на станке ЧПУ выросла на 40-60% по сравнению с 2024 годом. Давайте разберем «анатомию» цены на обработку нержавеющей жаропрочной стали. Здесь нет места магии, только суровая экономика.
| Фактор стоимости | Влияние на цену (2026) | Комментарий эксперта |
|---|---|---|
| Стоимость инструмента | +35% | Импортный инструмент подорожал из-за логистики. Российские аналоги дешевле, но имеют меньший ресурс (на 20-30%). |
| Энергоемкость | +15% | Обработка жаропрочек требует мощных станков и интенсивной работы систем охлаждения. Тарифы для промпредприятий растут. |
| Квалификация оператора | +50% | Дефицит кадров. Технолог, умеющий правильно подобрать режимы для Inox, стоит дорого. Ошибка новичка стоит брака всей партии. |
| Логистика сырья | +20% | Доставка слитков и листового проката с комбинатов (НЛМК, Северсталь, Урал) также подорожала. |
Ориентировочные рыночные цены на услуги обработки (фрезеровка/токарка) в РФ на начало 2026 года:
- Простая токарная обработка (валы, втулки): от 1500 до 2500 руб./час.
- Сложная 5-осевая фрезеровка (лопатки, импеллеры): от 4500 до 7000 руб./час.
- Электроэрозионная обработка (для особо твердых сплавов): от 3000 руб./час.
Важно: эти цены актуальны для мелких и средних серий. Для единичных изделий наценка может составлять до 200% из-за времени на наладку и программирование.
Локализация vs Импорт: где искать подрядчика в России?
В 2024-2025 годах многие предприятия пытались перейти на китайское оборудование. К 2026 году пыль улеглась, и мы видим четкое разделение лагерей.
Лагерь 1: «Старая гвардия». Заводы, сохранившие парк европейских станков (DMG Mori, Haas, Mazak). Они берут дорого, но дают стабильное качество. Их главная проблема — запчасти. Если сломается шпиндель, ожидание может затянуться на месяцы. Но для ответственных деталей (авиация, энергетика) это часто единственный выбор.
Лагерь 2: «Новые реалисты». Предприятия, полностью перешедшие на китайские станки (HTC, GSK, Shenyang) и российские системы ЧПУ. Да, они требуют постоянной настройки. Да, люфты появляются быстрее. Но сервис доступен здесь и сейчас. Инженеры научились их «готовить». Если вы заказываете детали для общего машиностроения, этот вариант выгоднее на 30-40%.
На что смотреть при выборе завода?
- Наличие собственной метрологической лаборатории. Не верьте словам «у нас есть калибр». Требуйте протоколы измерений. Жаропрочная сталь после обработки может «пружинить», и измерять ее нужно после выдержки при комнатной температуре не менее 4 часов.
- Опыт работы с конкретным марочником. Обработка стали 12Х18Н10Т и сплава ХН78Т (Инконель-подобный) — это разные вселенные. Спросите: «Какие режимы вы используете для этого сплава?». Если технолог мнется — уходите.
- Гарантия на геометрические параметры. В договоре должно быть прописано: что происходит, если деталь деформировалась после снятия напряжений? Хороший завод берет риски на себя или предлагает термообработку (отжиг) как обязательный этап.
Скрытые угрозы: о чем молчат менеджеры по продажам
Я хочу предостеречь вас от одной распространенной ошибки. Многие заказчики считают, что главное — получить деталь по чертежу. Но для жаропрочной нержавейки критически важно состояние поверхностного слоя.
При механической обработке возникает так называемый «деформированный слой». В нем могут возникать микротрещины, невидимые глазу. При работе детали в условиях высоких температур (например, в выхлопной системе или печи) эти микротрещины становятся очагами коррозии и усталостного разрушения.
Решение? Обязательная постобработка.
- Галтовка или виброобработка. Снимает острые кромки и микронеровности.
- Пассивация. Химическая обработка для восстановления оксидной пленки, нарушенной при резании.
- Контроль качества методом цветной дефектоскопии. Дешево и эффективно выявляет поверхностные трещины.
Если ваш подрядчик не предлагает эти услуги или говорит, что «это лишнее», знайте: он экономит на вашей безопасности. В долгосрочной перспективе такая деталь выйдет из строя раньше срока.
Сравнение технологий: что выбрать для вашей задачи?
Не все методы одинаково хороши. Вот краткий гид по выбору технологии в зависимости от типа детали:
| Тип детали | Рекомендуемая технология | Почему? |
|---|---|---|
| Тонкостенные трубы, коллекторы | Лазерная резка + гибка | Минимум термического воздействия, нет механического давления, исключающего деформацию. |
| Сложные профили, лопатки | 5-осевая фрезеровка | Позволяет обработать поверхность за одну установку, снижая риск накопления погрешностей. |
| Отверстия малого диаметра (< 3 мм) | Электроэрозия | Сверление жаропрочной стали ведет к быстрому износу сверл и уводу оси. Эрозия работает без усилий. |
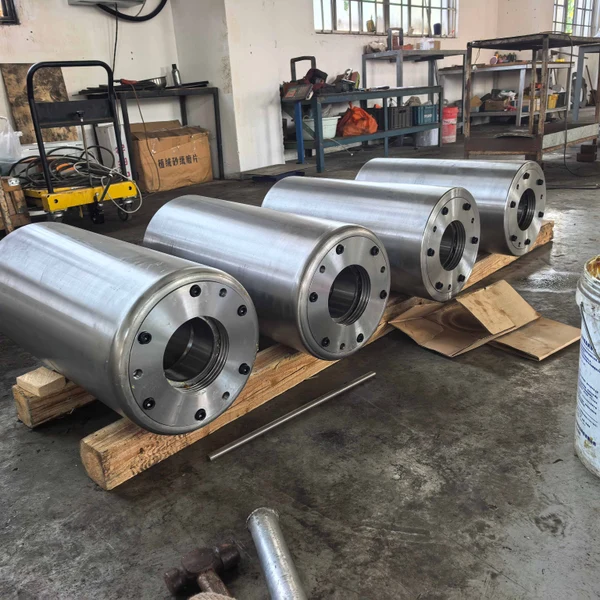
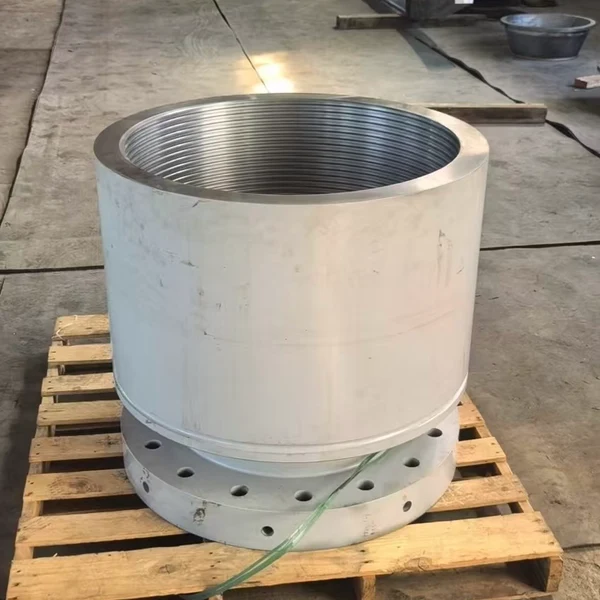
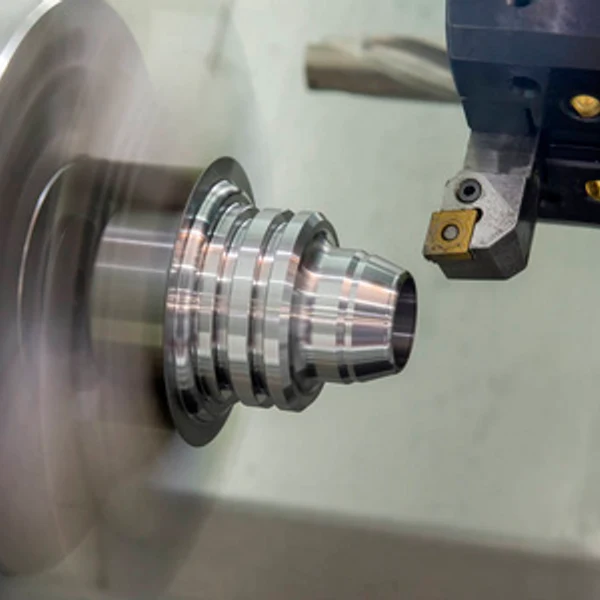
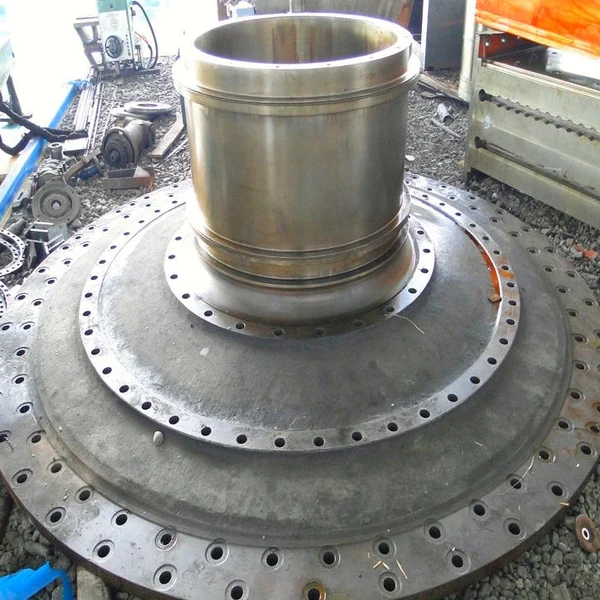
| Крупные валы, фланцы | Токарная обработка с охлаждением СОЖ под давлением | Эффективный отвод тепла из зоны реза, высокая производительность. |
Прогноз рынка: что будет дальше?
Глядя в ближайшее будущее, я вижу несколько трендов, которые повлияют на стоимость и доступность услуг по обработке нержавейки в России.
Во-первых, рост доли аддитивных технологий. 3D-печать металлическим порошком (SLM/DMLS) уже не экзотика. Для сложных жаропрочных деталей малых серий она становится конкурентом фрезеровки. Да, поверхность требует доработки, но экономия материала и отсутствие необходимости в сложной оснастке делают этот метод привлекательным. К 2027 году, прогнозирую, до 15% мелких заказов уйдет в «печатники».
Во-вторых, стандартизация российских аналогов сплавов. Пока что инженеры живут в мире двойных стандартов, переводя западные марки на ГОСТ. Это создает путаницу и ошибки. Ожидается выпуск новых ГОСТов, унифицирующих требования к жаропрочным сплавам, производимым в РФ. Это упростит жизнь технологам и снизит процент брака.
В-третьих, автоматизация контроля. Ручной контроль каждой детали станет роскошью. Внедрение машинного зрения прямо на станке для проверки геометрии в реальном времени станет нормой для средних и крупных заводов. Это позволит отбраковывать дефектные детали сразу, не тратя время на дальнейшую обработку.
Чек-лист для заказчика: как не потерять деньги
Прежде чем подписать договор на обработку партии деталей из нержавеющей жаропрочной стали, проверьте эти пункты. Это сэкономит вам нервы и бюджет.
- Требуйте образец. Перед запуском серии обязательно изготовьте 1-2 пробные детали. Проверьте их геометрию и, если возможно, сделайте макрошлиф для оценки структуры поверхностного слоя.
- Уточните тип СОЖ. Для жаропрочных сталей нельзя использовать обычные эмульсии. Нужны специальные синтетические масла или эмульсии с повышенными смазывающими свойствами. Спросите технолога: «Что льете?». Ответ «воду с маслом» должен насторожить.
- Проверьте наличие термообработки. Если деталь сложная, после черновой обработки необходим отпуск для снятия внутренних напряжений. Иначе при чистовой обработке или в эксплуатации деталь «поведет».
- Фиксируйте допуски. Не пишите «по чертежу». Указывайте конкретные классы точности (например, IT7-IT8) и шероховатость (Ra 1.6, Ra 0.8). Чем точнее требование, тем выше цена, но тем понятнее результат.
Подводя итог, скажу: обработка нержавеющей жаропрочной стали в 2026 году — это не просто услуга, это партнерство. Вам нужен не просто станок, а команда инженеров, которые понимают физику процесса. Рынок стал жестче, но и профессиональнее. Те, кто пытается срезать углы, уходят в брак. Те, кто инвестирует в технологии и знания, выживают и растут.
Выбирайте подрядчика не по самой низкой цене в прайсе, а по адекватности ответов на технические вопросы. Задайте им вопрос про наклеп и термоконтроль. Если увидели в глазах понимание — вы на верном пути. Если начали говорить общими фразами про «высокое качество» — ищите других. В этой сфере дьявол действительно кроется в деталях, а точнее — в микрометрах и градусах Цельсия.