Погружной валок: цена, выбор и надежный поставщик в РФ
2026-09-16
Вы когда-нибудь стояли перед конвейером, который встал из-за износа одного единственного элемента? Я видел это десятки раз. В цехах от Екатеринбурга до Новосибирска простой линии стоит компании дороже, чем сам агрегат. И чаще всего виноват не сложный контроллер или сгоревший двигатель, а банальный погружной валок, который выбрали неправильно или сэкономили на металле. В 2025 году, когда логистические цепочки перестроены, а сроки поставки комплектующих из Европы измеряются месяцами (если вообще возможны), вопрос выбора этого узла стал вопросом выживания производства. Мы протестировали образцы от ключевых поставщиков РФ, разобрали реальные сметы и выяснили, почему дешевый валок может обойтись вам в миллионы рублей убытков.
Почему «просто вал» больше не работает: реалии 2025 года
Давайте честно. Еще пять лет назад инженер мог просто открыть каталог Siemens или SKF, ткнуть пальцем в нужную модель и забыть о проблеме. Сегодня этот подход мертв. Рынок изменился. Китайские аналоги заполонили складские остатки, но их качество — лотерея. Российские производители наращивают мощности, но не все из них готовы гарантировать точность геометрии, необходимую для высокоскоростных линий.
Погружной валок — это не просто кусок стали. Это элемент, работающий в агрессивной среде. Он погружен в воду, химические растворы, эмульсии или находится под постоянным термическим ударом. Ошибка в выборе материала покрытия или типа подшипникового узла приводит к тому, что через три месяца работы вы получаете биение, которое убивает всю продукцию. Брак идет в утиль. Клиенты уходят.
Я общался с главными механиками крупных целлюлозно-бумажных комбинатов и металлургических заводов. Их главный страх сейчас — не отсутствие товара, а отсутствие стабильности. Один месяц валки служат идеально, следующая партия имеет микротрещины в покрытии. Почему? Потому что поставщики меняют субподрядчиков по гальванике, пытаясь сэкономить на фоне колебаний курса валют.
Скрытая угроза: коррозия под напряжением
Об этом редко пишут в рекламных буклетах. Большинство проблем с погружными валками начинается не с видимого износа, а с электрохимической коррозии, которая развивается внутри посадочных мест подшипников. Если валок изготовлен из нержавеющей стали марки, скажем, AISI 304, а среда содержит хлориды (что типично для многих промышленных моек), вы обречены. Нужна AISI 316L или, в идеале, титановые сплавы для критических узлов. Но кто готов платить за титан, когда менеджер предлагает «нержавейку по акции»?
Именно здесь кроется главная ловушка. Экономия на материале корпуса влечет за собой разрушение подшипникового узла. Подшипник закисает. Вал перекашивает. Нагрузка на привод возрастает втрое. Итог: сгоревший редуктор и неделя простоя.
Как выбрать погружной валок: чек-лист инженера, а не закупщика
Закупщик смотрит на цену. Инженер смотрит на спецификацию. Если вы хотите, чтобы оборудование работало, забудьте про самый низкий ценник в таблице Excel. Вот параметры, которые действительно имеют значение в российских реалиях.
- Материал оболочки: Для пищевых производств и легкой промышленности часто хватает полированных сталей с керамическим напылением. Для химии и тяжелой индустрии — только сплошные сплавы с высокой кислотостойкостью. Уточняйте наличие сертификатов на плавку металла. Требуйте паспорт материала.
- Тип подшипникового узла: Это сердце валка. Открытые подшипники в погружных системах — самоубийство. Вам нужны герметичные узлы с двойным торцевым уплотнением. Проверьте, есть ли возможность быстрой замены уплотнений без демонтажа всего валка с линии. В России сервис должен быть быстрым.
- Геометрия и балансировка: Биение не должно превышать 0,02 мм на метр длины. Спросите у поставщика протокол балансировки. Если его нет — бегите. Многие гаражные мастерские в РФ собирают валки «на глаз», используя старые трубы как основу. Такой валок будет вибрировать, и никакая смазка не спасет.
- Способ монтажа: Фланцевое крепление или консольное? Консольное проще в обслуживании, но создает большие изгибающие моменты. Фланцевое надежнее, но требует идеальной соосности рам. Учитывайте состояние вашего старого оборудования. Если рамы «повело» за 20 лет работы, новый жесткий валок может просто не встать.
Отдельно стоит сказать о покрытиях. Резиновая оболочка? Отличный выбор для сцепления с материалом, но она боится озона и высоких температур. Полиуретан? Износостоек, но твердеет на морозе (актуально для неотапливаемых складов или северных регионов). Керамика? Идеально, но хрупко при ударах. Нет универсального решения. Есть решение под вашу конкретную задачу.
Рынок РФ 2025: кто производит и сколько это стоит
Ситуация с поставщиками в России стабилизировалась, но цены выросли. Инфляция, удорожание логистики внутри страны и дефицит квалифицированных сварщиков и токарей делают свое дело. Тем не менее, импортозамещение дало плоды. Появились заводы, которые научились делать качественные погружные валки, не уступающие европейским аналогам прошлых лет.
Давайте посмотрим на цифры. Цены указаны ориентировочно, так как каждый валок — это часто изделие под заказ (non-standard).
| Тип валка / Материал | Средняя цена (руб.) | Срок изготовления | Риски |
|---|---|---|---|
| Стальной, без покрытия (AISI 304) | 15 000 – 25 000 | 3-5 дней | Низкая коррозионная стойкость, быстрый износ |
| Нержавеющая сталь (AISI 316L), полировка | 35 000 – 50 000 | 7-10 дней | Высокая цена, риск подделки марки стали |
| С резиновым покрытием (твердость 60-80 ShA) | 45 000 – 70 000 | 10-14 дней | Отслоение резины при нарушении технологии вулканизации |
| С керамическим напылением | 80 000 – 120 000+ | 14-20 дней | Хрупкость, сложность ремонта в полевых условиях |
| Титановый сплав (спецзаказ) | от 150 000 | от 25 дней | Дефицит сырья, высокая стоимость обработки |
Обратите внимание на срок изготовления. Если вам обещают сделать сложный валок с покрытием за 2 дня — это ложь. Технология нанесения покрытия требует времени на сушку, полимеризацию или термообработку. Нарушение техпроцесса ради скорости всегда аукнется качеством.
Где искать надежного поставщика?
Не ищите просто «продавца валков». Ищите производственные компании с собственным станочным парком. Вам нужен партнер, который может:
- Провести дефектовку вашего старого узла.
- Предложить чертежи на модернизацию (например, усиление шейки вала).
- Предоставить гарантию не только на изделие, но и на работу подшипникового узла в конкретной среде.
В Москве и Санкт-Петербурге сосредоточено большинство крупных игроков, но я рекомендую присмотреться к заводам в Челябинской и Свердловской областях. Там исторически сильная школа металлообработки, и цены часто ниже столичных на 15-20% за счет меньшей арендной платы и конкуренции.
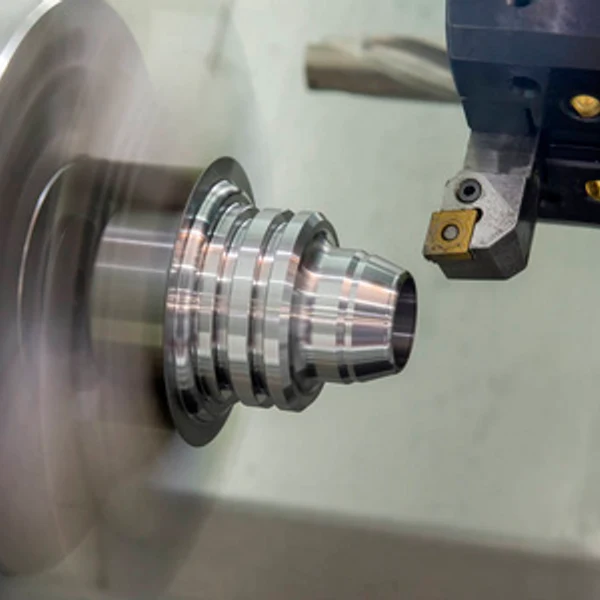
Осторожно с посредниками. На Яндекс.Маркете и других агрегаторах много компаний, которые позиционируют себя как производители, но на деле являются перекупщиками китайского ноунейма. Как проверить? Запросите видео со станка во время обработки вашей детали. Настоящий завод покажет. Перекупщик начнет юлить.
Установка и обслуживание: где теряются деньги
Купить хороший валок — это только половина дела. Вторая половина — правильно его установить и обслуживать. Я видел, как дорогие импортные валки выходили из строя через неделю из-за криворукого монтажа.
Главная ошибка: игнорирование соосности. При установке погружного валка необходимо использовать лазерную выравнивающую систему. «На глаз» или по линейке — недопустимо. Перекос даже в 0,5 мм создает неравномерную нагрузку на подшипники, что приводит к их выкрашиванию.
Вторая ошибка: неправильная смазка. Даже герметичные узлы требуют контроля. Используйте только те смазки, которые рекомендованы производителем подшипников. Универсальные литиевые смазки могут вступать в реакцию с материалами уплотнений, вызывая их разбухание и потерю герметичности.
Третья ошибка: отсутствие регламента очистки. Налет солей, шлама или полимеров на поверхности валка меняет его диаметр и баланс. Регулярная очистка (мягкими средствами, без абразивов!) продлевает жизнь оборудованию в разы.
Что делать, если валок вышел из строя?
Не пытайтесь ремонтировать его самостоятельно сваркой, если это не предусмотрено конструкцией. Наплавка металла нарушает геометрию и структуру материала. Единственный правильный путь — демонтаж и отправка производителю на восстановление. Многие российские заводы теперь предлагают услугу «трейд-ин» или восстановительный ремонт с сохранением гарантии. Это дешевле покупки нового на 30-40%.
Если авария произошла в разгар сезона, держите в резерве один комплект подшипников и уплотнений. Замена этих элементов на месте занимает 2-3 часа у квалифицированного слесаря. Замена всего валка — день или два.
Прогноз: что будет с ценами и доступностью?
Будем реалистами. Дешевле не станет. Стоимость энергоносителей для заводов растет. Квалифицированные кадры дорожают. Однако, рынок становится более прозрачным. Конкуренция между российскими производителями вынуждает их повышать качество сервиса и давать более длительные гарантии.
Я ожидаю, что к концу 2025 года на рынке появится больше стандартизированных решений для типовых линий. Это позволит снизить стоимость стандартных погружных валков за счет серийности производства. Но для уникального оборудования цена останется высокой.
Также стоит следить за развитием аддитивных технологий (3D-печати металлом). Уже сейчас некоторые заводы экспериментируют с печатью сложных внутренних каналов охлаждения или облегченных структур валков. В ближайшие 2-3 года это может стать массовым трендом, позволяющим создавать валки с характеристиками, недоступными для традиционной механической обработки.
Итог: не экономьте на надежности
Выбор погружного валка — это не про покупку детали. Это про управление рисками вашего производства. Дешевый валок — это бомба замедленного действия. Качественный, правильно подобранный и установленный валок — это актив, который работает на вас годами.
Прежде чем подписать договор, задайте поставщику три вопроса:
- Какой именно материал использован для корпуса и есть ли сертификат?
- Какова гарантия на подшипниковый узел в моих условиях эксплуатации?
- Можете ли вы обеспечить срочную поставку уплотнений в случае аварии?
Если ответы будут четкими и подтвержденными документами — можно работать. Если начнутся разговоры про «доверие» и «обычно все работает» — ищите другого партнера. В современной промышленности нет места догадкам. Есть только инженерия, расчеты и надежность.
Помните: простой линии стоит дороже, чем самый дорогой валок. Инвестируйте в качество сейчас, чтобы не платить за простой потом. Это единственная стратегия, которая работает в долгосрочной перспективе на российском рынке.