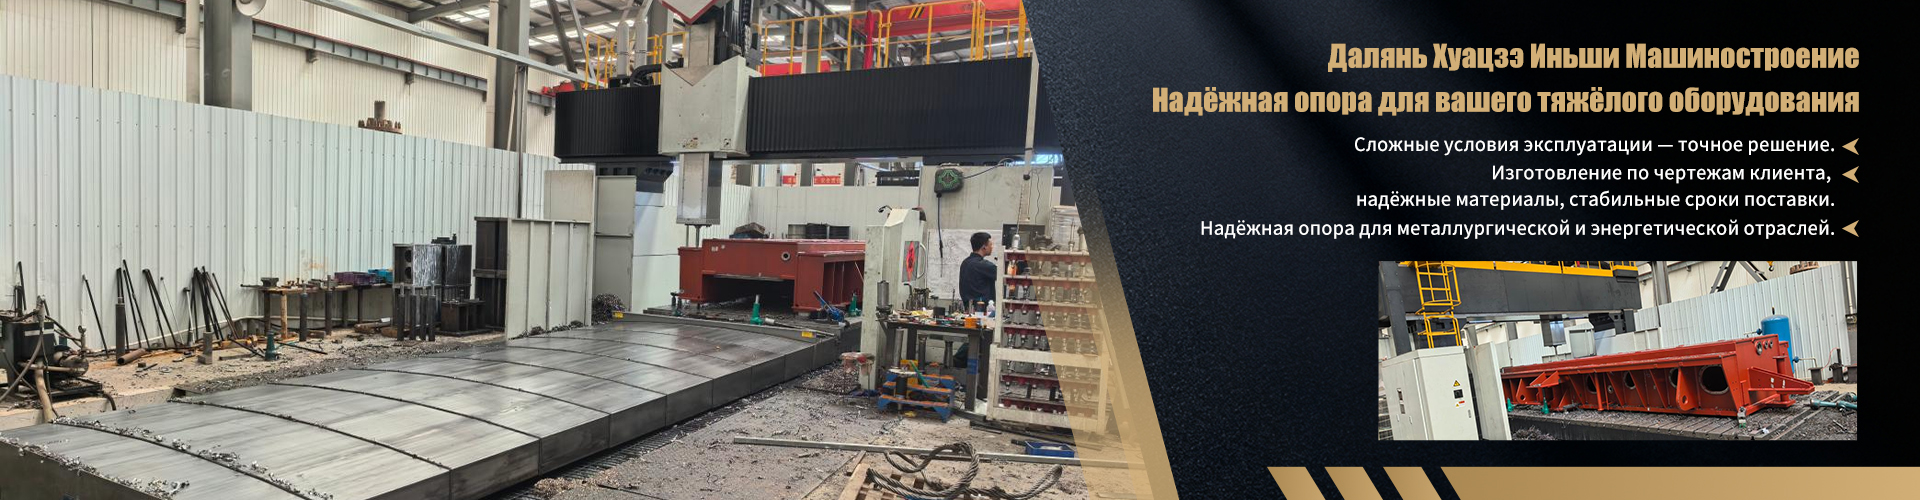
Расточно-фрезерная обработка на портальных станках: Цена – Завод
2026-09-16
- Почему портал? Смерть горизонтально-расточных гигантов
- Китайская экспансия: мифы и суровая реальность 2025 года
- Технические нюансы: Расточка vs Фрезеровка на портале
- Ценообразование: Разбор полетов
- Локализация и импортозамещение: есть ли путь?
- Чек-лист перед покупкой: Как не потерять деньги
- Прогноз: Что будет дальше?
Расточно-фрезерная обработка на портальных станках: Цена – Завод — это не просто сухой заголовок из прайс-листа. Это уравнение, в котором переменных стало слишком много для комфортного сна любого главного инженера. В 2025 году мы больше не можем полагаться на инерцию советских ГОСТов или слепую веру в немецкое качество, которое теперь стоит как крыло небольшого самолета и поставляется с задержкой в полгода. Рынок изменился. Жестко. Необратимо.
Если вы читаете этот текст, значит, вы уже столкнулись с реальностью: старые горизонтально-расточные станки (ГРС) исчерпали свой ресурс точности, а новые европейские модели либо недоступны, либо их стоимость делает рентабельность производства отрицательной. Китайские аналоги? Они есть. Их много. Но вопрос не в наличии, а в том, что скрывается за цифрой в спецификации.
Давайте говорить откровенно: расточно-фрезерная обработка крупногабаритных деталей на портальных станках — это высший пилотаж металлообработки. Здесь нет права на ошибку в доли миллиметра. И здесь цена завода-изготовителя часто становится ловушкой для неподготовленного покупателя.
Почему портал? Смерть горизонтально-расточных гигантов
Долгое время индустрия держалась на трех китах: немецких станках Waldrich Coburg, итальянских Pama и наших старых добрых 2620-х. Время ушло. Горизонтально-расточные станки с подвижной колонной имеют фундаментальный конструктивный недостаток при обработке деталей длиной более 4-5 метров: прогиб консоли и вибрации.
Портальные станки (Gantry type) решают эту проблему радикально. Мост движется по жестким направляющим, закрепленным на фундаменте. Шпиндельная бабка перемещается поперек моста. Результат? Стабильность. Жесткость. Возможность снимать огромные стружки без потери геометрии.
Но вот парадокс, который редко обсуждают в рекламных буклетах: портальный станок требует идеального фундамента. Если вы купили дешевый китайский портал и установили его на плиту, которая «гуляет» из-за перепадов температур в цеху под Екатеринбургом или Новосибирском, вы получите не высокую точность, а дорогой кусок металла, который будет давать погрешность в 0,1 мм на каждом метре длины.
Это не теория. Это практика, за которую производители платят повторными переустановками и потерей репутации.
Геометрия против Экономики: где скрыта реальная стоимость?
Когда менеджер говорит вам: «Базовая цена — 15 миллионов рублей», он лжет. Не злонамеренно, а по необходимости. Базовая цена включает только «голый» станок. Без ЧПУ, без инструмента, без программного обеспечения для компенсации температурных деформаций.
Реальная стоимость владения (TCO) складывается из:
- Стоимости самого станка (FOB или DDP).
- Логистики и таможенной очистки (сейчас это сложный лабиринт).
- Монтажа и лазерной юстировки (это отдельная услуга, стоящая сотни тысяч рублей).
- Обучения персонала (операторы, привыкшие к Siemens, будут в шоке от некоторых китайских контроллеров).
- Запасных частей на первые два года работы.
В 2025 году ключевым фактором стала не столько цена станка, сколько доступность сервисной поддержки. Если у вас сломался шпиндель на станке европейского бренда, срок ожидания запчасти может достигать 6-9 месяцев. Для серийного производства это смерть. Для штучного — убытки.
Китайская экспансия: мифы и суровая реальность 2025 года
Сегодня российский рынок на 80% заполнен оборудованием из КНР. Brands like Beijing No.1, Jinan First Machine Tool, Ningbo Haitian стали привычными именами. Но давайте снимем розовые очки.
Китайские заводы научились копировать внешнюю оболочку. Они используют качественные линейные направляющие (часто Hiwin или PMI), хорошие шарико-винтовые пары. Но есть нюанс, который выявляется только через год активной работы в три смены: стабильность литых конструкций.
Европейские и японские производители выдерживают чугунные станины месяцами, чтобы снять внутренние напряжения. Китайские фабрики, работающие на поток, иногда сокращают этот цикл. Результат? Через полгода-год станок «ведет». Геометрия уходит. Требуется повторная юстировка.
Однако, есть и положительные сдвиги. Топовые китайские бренды (так называемый «второй эшелон», стремящийся в первый) начали внедрять системы термокомпенсации и использовать более качественные сплавы. Они читают форумы. Они видят претензии. И они меняются быстрее, чем консервативные европейцы.
На что смотреть при выборе поставщика?
Не смотрите на картинки на сайте. Смотрите на:
- Наличие склада запчастей в РФ. Если продавец говорит «привезем из Китая за 2 недели», спросите: «А если это уникальная плата ЧПУ?». Ответ «ну, тогда месяц-два» должен стать красным флагом.
- Квалификацию инженеров по наладке. Кто будет делать первичную геометрию? Свои люди или приглашенные специалисты? Ошибка в юстировке портала на 0,05 мм/м превратит ваш дорогой станок в обычный фрезерный с большими габаритами.
- Открытость кода ЧПУ. Избегайте закрытых систем, если у вас нет прямого контракта с производителем контроллера. Стандарты Fanuc, Siemens, Heidenhain предпочтительнее, даже если они дороже. Или хотя бы надежные китайские аналоги с открытой архитектурой, такие как Syntec или NCStudio, если бюджет ограничен.
Технические нюансы: Расточка vs Фрезеровка на портале
Многие заказчики ошибочно полагают, что любой портальный станок одинаково хорош и для расточки отверстий диаметром 200+ мм, и для фрезеровки плоскостей. Это опасное заблуждение.
Для расточки критически важна жесткость шпинделя в осевом направлении и радиальное биение. Здесь нужны массивные шпиндельные бабки, часто с механическими коробками передач для увеличения крутящего момента на низких оборотах. Высокие обороты тут не нужны. Нужна мощь.
Для фрезеровки важны высокие обороты (до 10-15 тыс. об/мин для стали, до 24 тыс. для алюминия) и быстрая смена инструмента. Здесь важна динамика разгона осей.
Универсальные станки пытаются усидеть на двух стульях. И часто проигрывают в обоих сценариях. Если ваша основная задача — расточка корпусов редукторов, насосов, турбин, ищите станок с тяжелым шпинделем и низким передаточным отношением. Если вы делаете пресс-формы или легкие конструкции — берите высокоскоростной портал.
Компромисс возможен, но он стоит денег. Двухскоростные шпиндели или автоматы смены диапазонов (gearbox + direct drive) решают проблему, но увеличивают сложность обслуживания.
Ценообразование: Разбор полетов
Давайте посмотрим правде в глаза. Сколько стоит хороший расточно-фрезерный портал в 2025 году? Цены крайне вариативны, но мы дадим ориентиры для рынка РФ.
| Класс оборудования | Происхождение | Ориентировочная цена (руб.) | Риски |
|---|---|---|---|
| Эконом (базовый) | Китай (No-name / малые заводы) | 8 – 15 млн. | Нестабильная геометрия, проблемы с ПО, отсутствие сервиса. |
| Средний (рабочая лошадка) | Китай (Топ-бренды: Beijing, Jinan, DMTG) | 18 – 35 млн. | Зависимость от наличия запчастей, необходимость тщательной приемки. |
| Премиум (б/у Европа) | Германия, Италия (восстановленные) | 25 – 50 млн. | Износ узлов, риск скрытых дефектов, сложности с обновлением ПО. |
| Высший эшелон (новый) | Япония, Корея, Топ-Китай (премиум линии) | 50 – 100+ млн. | Высокая цена входа, долгая окупаемость в текущих условиях. |
Обратите внимание: цены указаны за станок с базовой комплектацией. Полная оснастка (патроны, оправки, измерительные щупы Renishaw, системы подачи СОЖ) добавит еще 15-20% к смете.
Скрытые расходы, о которых молчат продавцы
1. Подготовка фундамента. Для портала весом 20-40 тонн нужен отдельный, виброизолированный фундамент. Это не просто бетон. Это геология, армирование, время выстаивания. Стоимость работ может достигать 10-15% от стоимости станка.
2. Электроподключение. Мощные станки требуют качественной сети. Стабилизаторы напряжения, отдельные трансформаторы. Скачок напряжения в российской провинции может убить сервопривод за секунду. Защита стоит денег.
3. Инструментальная оснастка. Расточные головки с автоматической подачей ножа — это отдельная статья расходов. Хорошая головка стоит от 500 тысяч до 2 миллионов рублей. Дешевые аналоги люфтуют и дают плохую поверхность.
Локализация и импортозамещение: есть ли путь?
В России есть попытки возродить производство тяжелых станков. Заводы в Санкт-Петербурге, Москве, Иваново предлагают свои решения. Стоит ли брать?
Честно? Пока рано говорить о полной замене. Российские станкостроители часто используют импортные комплектующие (те же китайские или остатки европейских). Главная проблема — не в механике, а в системе управления и программном обеспечении.
Если вы готовы быть «бета-тестером» и иметь своего сильного главного механика, который сможет подружить разные компоненты, — можно рассмотреть отечественные варианты. Государственные субсидии и льготы по лизингу могут сделать эту покупку финансово привлекательной.
Но если вам нужно «включил и работай» завтра утром — пока что выбор стоит между проверенным б/у Европой и новым Китаем среднего-высокого сегмента.
Чек-лист перед покупкой: Как не потерять деньги
Прежде чем подписать договор на расточно-фрезерную обработку на портальных станках, пройдите по этому списку. Сохраните его. Распечатайте. Отметьте каждый пункт.
- Тест на резание. Не верьте паспорту. Требуйте демонстрации обработки конкретной детали (или аналога) на заводе-изготовителе или у дилера в РФ. Замерьте результат своим прибором, а не их.
- Проверка ЧПУ. Попросите показать интерфейс. Насколько он понятен вашим операторам? Есть ли русификация? Можно ли легко загружать программы через сеть?
- Сервисный контракт. Что входит в гарантию? Выезд инженера? Или только отправка запчастей? Кто оплачивает проезд и проживание инженера?
- Репутация дилера. Позвоните другим клиентам этого дилера. Не тем, кого он рекомендовал, а найдите их самостоятельно. Спросите: «Что ломалось чаще всего?».
- Ликвидность. Через 5 лет вы захотите продать этот станок. Европейские бренды теряют в цене медленнее. Китайские — быстро, если это не топ-бренд.
Прогноз: Что будет дальше?
Рынок будет консолидироваться. Мелкие игроки-перекупщики уйдут. Останутся крупные интеграторы, которые смогут предлагать не просто «железо», а комплексное решение: станок + инструмент + технология + сервис.
Мы ожидаем роста популярности гибридных моделей: механическая часть из Азии, система управления и сервисная поддержка локализованы в РФ. Это единственный способ выжить в условиях санкционного давления и логистического хаоса.
Также стоит ждать повышения требований к энергоэффективности. Старые станки жрут электричество как не в себя. Новые модели с рекуперацией энергии становятся стандартом даже в Китае.
Финальное слово редактора
Покупка портального расточно-фрезерного станка — это не транзакция. Это брак на долгие годы. Вы выбираете партнера. И если этот партнер исчезнет после получения оплаты, ваш завод встанет.
Не гонитесь за самой низкой ценой в таблице. Самая дешевая покупка часто оказывается самой дорогой в эксплуатации. Ищите баланс между надежностью, доступностью сервиса и технологическими возможностями.
В 2025 году побеждает не тот, кто купил самый дорогой станок, а тот, кто смог интегрировать его в производственную цепочку с минимальными простоями. Удачи. Она вам понадобится.