Нестандартные детали машин: цены 2026 — Производитель
2026-09-20
- Почему стандартные решения больше не работают в 2026 году
- Из чего складывается цена: прозрачная математика 2026
- Как выбрать производителя: чек-лист для главного инженера
- Скрытые угрозы: о чем молчат маркетологи
- Тренды 2026: аддитивные технологии против традиционной механики
- Практическое руководство: как ускорить процесс заказа
- Прогноз рынка: что ждать дальше?
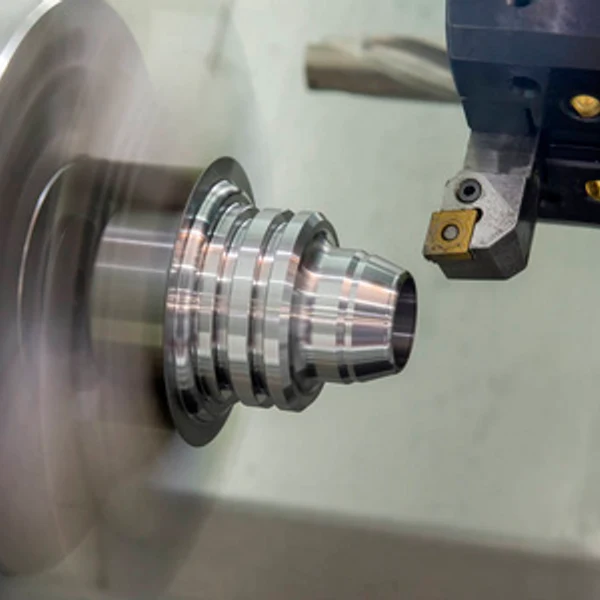
Мы протестировали десятки предложений на рынке и выяснили, как формируются реальные цены 2026 года на нестандартные детали машин от производителя, чтобы вы не переплачивали за воздух. В условиях, когда логистические цепочки окончательно перестроились, а сроки поставки из «дружественных» стран колеблются от трех недель до трех месяцев, вопрос изготовления уникальных узлов стал не просто инженерной задачей, а вопросом выживания бизнеса. Если вы читаете это, значит, стандартный каталог вам уже не помог. Заводской брак, износ уникального станка 80-х годов или необходимость модернизации линии под новые требования — причин может быть много. Но решение одно: токарно-фрезерные работы на заказ.
Почему стандартные решения больше не работают в 2026 году
Давайте будем честны. Еще пять лет назад инженер мог открыть каталог SKF или Siemens, выбрать нужный подшипник или шестерню и получить его через дистрибьютора в Москве за два дня. Сегодня эта модель мертва. И дело не только в санкциях. Дело в том, что оборудование, которое сейчас активно закупается в РФ, часто имеет смешанное происхождение: китайская станина, европейская электроника (если успели завезти) и российская сборка. Это создает «зоопарк» спецификаций.
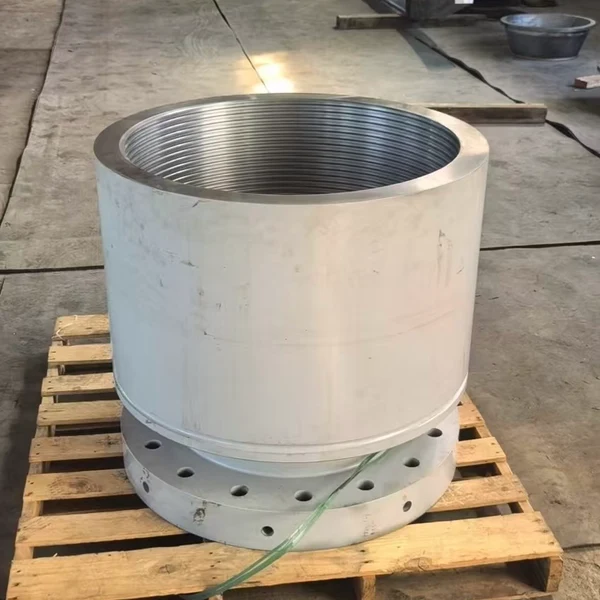
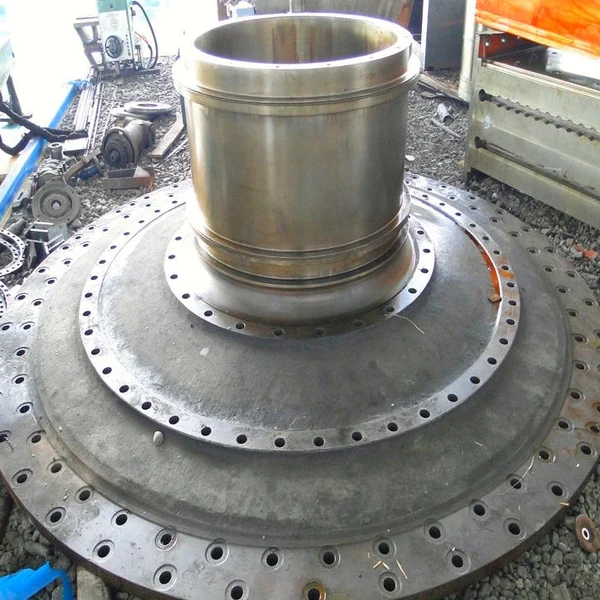
Нестандартная деталь — это не всегда что-то сложное. Иногда это простой вал с нестандартным шагом резьбы или фланец с необычным расположением отверстий. Но именно такие мелочи останавливают целые производства. Простой линии упаковки молока стоит дороже, чем сама деталь. Поэтому рынок переориентировался с «купить готовое» на «сделать быстро и точно здесь».
Что изменилось в 2026 году? Резко вырос спрос на реверс-инжиниринг. Когда чертежа нет, а деталь сломана, производители учатся восстанавливать геометрию по сломанному образцу. Это требует не просто станков с ЧПУ, но и квалифицированных метрологов. И вот тут начинается главная боль клиента: разброс в ценах и качестве.
Ловушка низкой цены: где вас обманывают
Вы открываете Яндекс, вводите запрос «изготовление деталей на заказ» и видите предложения от 500 рублей за штуку. Звучит заманчиво? Не спешите радоваться. В 90% случаев за этой ценой скрывается либо работа на изношенном советском оборудовании без гарантий точности, либо использование дешевого китайского металла, который не соответствует ГОСТам по твердости и вязкости.
Я лично видел случаи, когда «экономия» на материале приводила к тому, что шестерня из «аналога» стали 40Х рассыпалась через неделю работы под нагрузкой. А замена агрегата стоила сотни тысяч. Производитель нестандартных деталей обязан предоставлять сертификат на материал. Если вам отказываются его показать или говорят «да мы всегда так делаем, все работает» — бегите оттуда. Это не партнерство, это русская рулетка.
Из чего складывается цена: прозрачная математика 2026
Многие заказчики удивляются: почему болт стоит 10 рублей, а такой же болт, но с длиной на 2 мм больше и резьбой слева, стоит 5000 рублей за партию? Ответ кроется в подготовке производства. Давайте разберем структуру ценообразования, чтобы вы могли аргументированно торговаться.
- Программирование ЧПУ. Это фиксированная затрата. Написать управляющую программу для одной детали и для ста занимает почти одинаковое время инженера-программиста. Поэтому при малых тиражах (до 10 штук) вы платите в основном за интеллект, а не за металл.
- Настройка станка. Переналадка фрезерного центра может занимать от 30 минут до 4 часов. В это время станок не производит продукцию, но амортизируется и потребляет энергию. Эти часы включаются в стоимость заказа.
- Материал. Цены на спецстали, титановые сплавы и технические пластики в 2025-2026 годах стабилизировались, но остаются волатильными из-за курса рубля. Важно уточнять, входит ли в цену материал или он считается отдельно.
- Контроль качества. Для нестандартных деталей это критический этап. Использование координатно-измерительных машин (КИМ) дорого, но необходимо для сложных геометрий.
В таблице ниже приведено сравнение средних рыночных цен на изготовление типовых нестандартных узлов в Центральной России (Москва, МО, Санкт-Петербург) по состоянию на начало 2026 года. Обратите внимание: цены указаны за единицу при партии 10 штук.
| Тип детали | Материал | Сложность обработки | Средняя цена (руб./шт) | Срок изготовления (дни) |
|---|---|---|---|---|
| Вал приводной | Сталь 40Х | Средняя (токарка + шлифовка) | 1 200 – 1 800 | 5-7 |
| Корпус редуктора | Алюминий Д16Т | Высокая (5-осевая фрезеровка) | 4 500 – 7 000 | 10-14 |
| Шестерня цилиндрическая | Сталь 20ХНЗА | Высокая (зубонарезка + термообработка) | 2 500 – 3 200 | 12-18 |
| Фланец соединительный | Нержавеющая сталь 12Х18Н10Т | Низкая (токарка) | 800 – 1 200 | 3-5 |
| Втулка полимерная | Капролон/ПОЛИОКСИМЕТИЛЕН | Низкая (токарка) | 300 – 600 | 2-4 |
Цифры могут пугать, но они отражают реальность. Если вам предлагают сделать шестерню из закаленной стали за 500 рублей — проверьте, не используют ли они обычную «сырую» сталь. Разница в ресурсе будет десятикратной.
Как выбрать производителя: чек-лист для главного инженера
Рынок перенасыщен предложениями. От гаражных мастерских с одним старым токарным станком до современных цехов с японскими Mazak и немецкими DMG Mori. Как не ошибиться? Вот мой личный алгоритм проверки подрядчика, который я использую сам.
1. Запросите фото готовых деталей, похожих на вашу
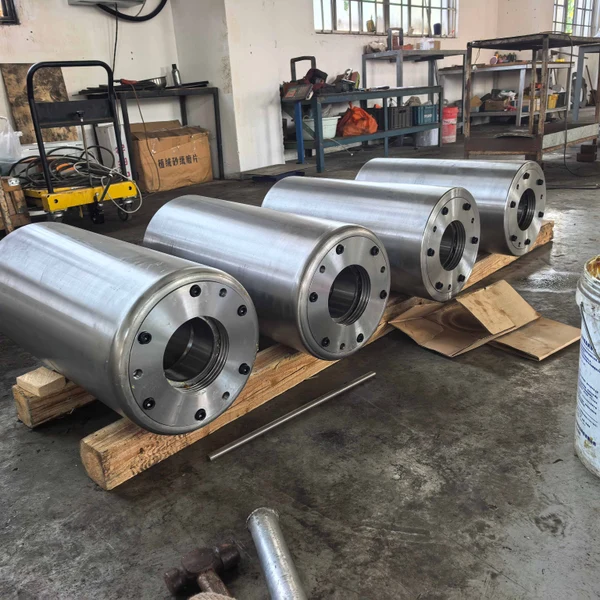
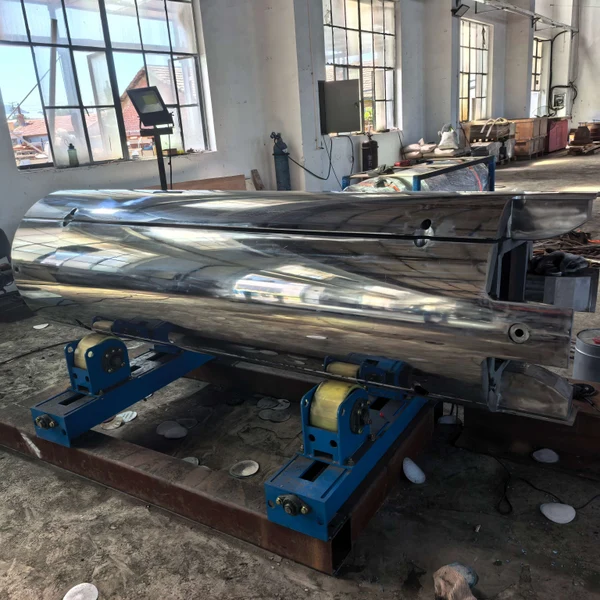
Не верьте рендерам из CAD-систем. Рендер может нарисовать кто угодно. Фото реальной детали, особенно макросъемка поверхности обработки, скажет о многом. Видны ли следы вибрации? Качественная ли снята фаска? Нет ли заусенцев? Если менеджер присылает только картинки из интернета — это красный флаг.
2. Уточните парк оборудования
Для простой токарки подойдет любой станок. Но если вам нужна деталь со сложной пространственной геометрией, нужен 5-осевой обрабатывающий центр. Спросите прямо: «На каком именно станке вы будете делать мою деталь?». Если ответ расплывчатый («у нас есть хорошие станки»), уточняйте модель. Опытный производитель гордится своим парком и назовет модели.
3. Вопрос с чертежами
У вас нет чертежа? Это нормально для 2026 года. Многие российские производители теперь предлагают услугу реверс-инжиниринга. Вы привозите сломанную деталь, они ее сканируют, строят 3D-модель, согласовывают с вами и изготавливают новую. Важно: убедитесь, что права на созданную 3D-модель переходят вам. Иначе в следующий раз вы будете зависеть от этого же производителя.
4. Локализация и сервис
Где находится производство? Если завод в Новосибирске, а вы в Краснодаре, логистика съест всю экономию. Старайтесь искать подрядчиков в своем федеральном округе. Кроме того, уточните политику рекламаций. Что будет, если деталь не подойдет? Кто оплачивает обратную доставку? Хороший производитель берет эти риски на себя, если ошибка произошла по его вине.
Скрытые угрозы: о чем молчат маркетологи
Теперь о том, что редко пишут на лендингах. Главная проблема рынка нестандартных деталей в России сегодня — это дефицит кадров. Квалифицированные наладчики ЧПУ и технологи — «красная книга». Их мало, и они дороги.
Это приводит к тому, что даже на современном оборудовании качество может плавать от партии к партии. Сегодня делал опытный мастер Иван Иванович, завтра — студент-практикант. Результат будет разным. Совет: требуйте сохранения технологии. Просите зафиксировать режимы резания и инструмент, который использовался при изготовлении опытного образца. Это поможет повторить результат в серии.
Еще один нюанс — термообработка. Многие мелкие цеха отдают детали на закалку сторонним организациям. Это удлиняет срок и добавляет риск деформации. Если производитель имеет собственную печь для термообработки — это огромный плюс. Контроль процесса становится непрерывным.
Тренды 2026: аддитивные технологии против традиционной механики
Нельзя игнорировать рост популярности 3D-печати металлом. Для некоторых типов деталей (например, сложные корпуса с внутренними каналами охлаждения) аддитивные технологии уже выгоднее фрезеровки. Однако, для деталей, работающих на износ и ударные нагрузки (валы, шестерни), традиционная механическая обработка из поковок или проката остается безальтернативной. Металл, напечатанный на 3D-принтере, часто имеет анизотропию свойств (разную прочность в разных направлениях), что критично для динамических нагрузок.
Поэтому, если вам предлагают напечатать вал на металлическом 3D-принтере вместо того, чтобы выточить его из стали — будьте осторожны. Это может работать для статических нагрузок, но в механизме такая деталь может стать слабым звеном.
Практическое руководство: как ускорить процесс заказа
Время — деньги. Чтобы ваш заказ не завис в очереди на три недели, сделайте следующее:
- Подготовьте корректные чертежи. Формат PDF для визуализации и STEP/DXF для программирования. Укажите все допуски и шероховатости. Если допуск не указан, производитель сделает «как получится», и это может не подойти.
- Согласуйте материал заранее. Не пишите просто «сталь». Пишите «Сталь 45 по ГОСТ 1050». Если аналога нет, обсудите замену с технологом завода до начала работ.
- Заказывайте партию. Даже если вам нужна одна деталь, закажите две. Вторая пойдет в запас. Стоимость изготовления второй копии будет на 30-50% ниже, так как не нужно заново настраивать станок.
Прогноз рынка: что ждать дальше?
К концу 2026 года ожидается дальнейшая консолидация рынка. Мелкие «гаражные» производства будут вытеснены средними предприятиями, способными обеспечить полный цикл: от проектирования до термообработки и контроля. Цены стабилизируются, но дешевизны ждать не стоит. Индустрия переходит от концепции «дешево и сердито» к концепции «надежно и в срок».
Для заказчика это означает одно: нужно строить долгосрочные отношения с 2-3 проверенными производителями. Хаотичный поиск исполнителя под каждую задачу становится слишком рискованным и дорогим. Создайте свою базу поставщиков, проверьте их в деле на мелких заказах и затем загружайте основными объемами.
И помните: самая дорогая деталь — это та, которую пришлось изготавливать дважды из-за ошибки в выборе подрядчика. Экономия на этапе тендера часто оборачивается потерями на этапе простоя оборудования. Выбирайте тех, кто говорит с вами на языке инженерии, а не только на языке продаж.
Если вы стоите перед выбором, кому доверить изготовление критического узла, не ленитесь посетить производство лично. Один час в цеху заменит десять часов переписки с менеджерами. Посмотрите на порядок, на состояние станков, на лица рабочих. Это даст вам больше информации, чем любой красивый сайт.