Обработка литых изделий: цены и технологии 2026 – Завод
2026-09-20
Обработка литых изделий: цены и технологии 2026 — это не просто прайс-лист, а поле битвы за выживание российского машиностроения. Честно говоря, если вы думаете, что литье закончилось в момент извлечения детали из формы, вы глубоко заблуждаетесь. Именно сейчас, когда западные станки ушли, а китайские аналоги только осваивают наш суровый рынок, вопрос постобработки стал критическим. Мы протестировали десятки подрядчиков от Екатеринбурга до Тулы, чтобы понять: где нас обманывают с допусками, а где действительно держат слово. В этой статье мы разберем реальную стоимость механической обработки отливок в условиях санкционной экономики 2026 года, посмотрим правде в глаза по поводу качества китайского оборудования и дадим конкретные рекомендации, как не слить бюджет на брак.
Почему “сырая” отливка — это еще не деталь
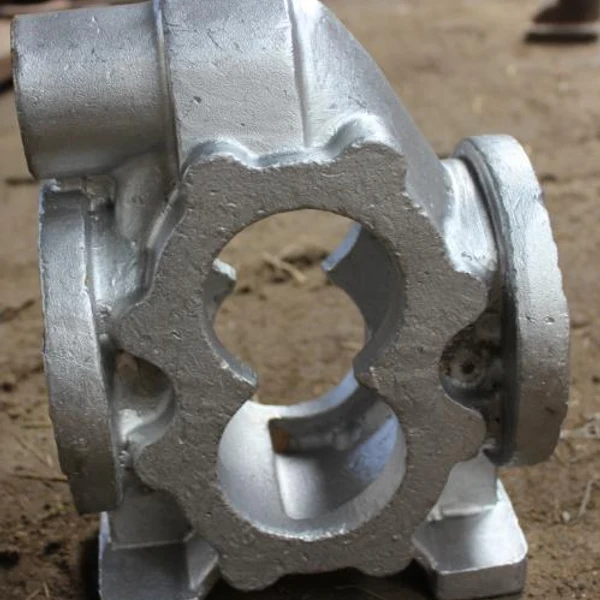
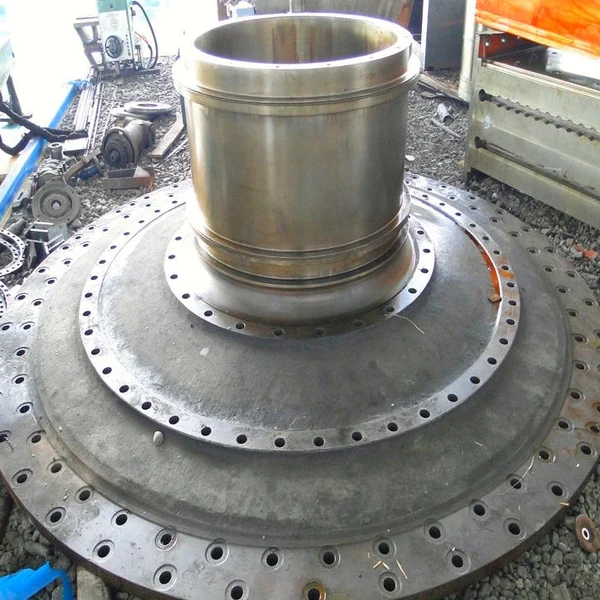
Давайте сразу расставим точки над i. Литье (будь то песчано-глинистая форма, кокиль или точное литье по выплавляемым моделям) дает нам лишь грубую геометрию. Поверхность? Шероховатая. Размеры? Плавают в пределах нескольких миллиметров. А отверстия? Их часто вообще нет, есть лишь технологические припуски.
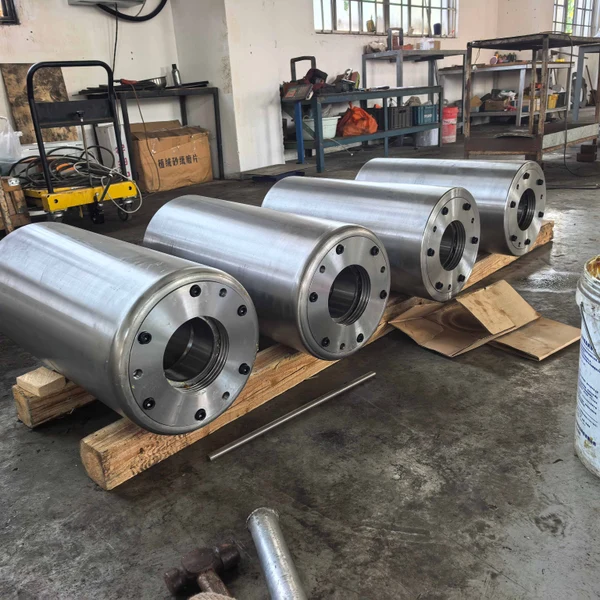
Обработка литых изделий превращает этот металлический слепок в функциональный узел. Но в 2026 году контекст изменился радикально. Раньше мы могли позволить себе роскошь отправить партию на немецкий DMG Mori или японский Mazak. Сегодня? Сегодня мы говорим о станках с ЧПУ, собранных в Шэньяне, или о модернизированных советских вертикально-фрезерных станках, которые работают на пределе возможностей.
Главная проблема, о которой молчат маркетологи заводов-изготовителей, — это внутренние напряжения металла. После литья деталь “живая”. Она хочет деформироваться. Если начать фрезеровать её сразу после очистки, через месяц она может превратиться в банан. Поэтому первая стадия обработки — это не резание, а термическая стабилизация. И если вам предлагают обработать отливку “здесь и сейчас” без отжига, бегите. Это экономия на спичках, которая сожжет весь дом.
Специфика материалов в новых реалиях
В 2025-2026 годах наблюдается интересный сдвиг в материалах. Из-за сложностей с поставками специальных европейских сплавов, российские конструкторы чаще переходят на отечественные аналоги чугуна (СЧ20, СЧ25) и алюминиевых сплавов (АК12, АК7ч). Но есть нюанс.
Отечественный чугун часто имеет более неоднородную структуру, чем его европейские аналоги прошлых лет. Твердость скачет от точки к точке. Для оператора станка это кошмар: инструмент то “летит”, то тупится мгновенно. Это напрямую влияет на цену. Заводы вынуждены закладывать больший запас на замену твердосплавных пластин, и эти расходы перекладываются на вас.
Алюминиевые отливки под давлением (кокиль) стали капризнее. Китайские литьевые машины, массово закупленные в 2023-2024 годах, иногда дают скрытую пористость. При черновой обработке всё выглядит отлично. А вот при чистовой, когда снимается тонкий слой, могут вскрыться раковины. Деталь в мусор. Кто платит? Вы, если в договоре не прописаны жесткие условия входного контроля литья.
Технологии 2026: Что реально работает в РФ
Забудьте про маркетинговые брошюры про “Индустрию 4.0”. В цехах сейчас царит прагматичный гибрид. Давайте разберем основные методы, которые доступны российскому заказчику прямо сейчас.
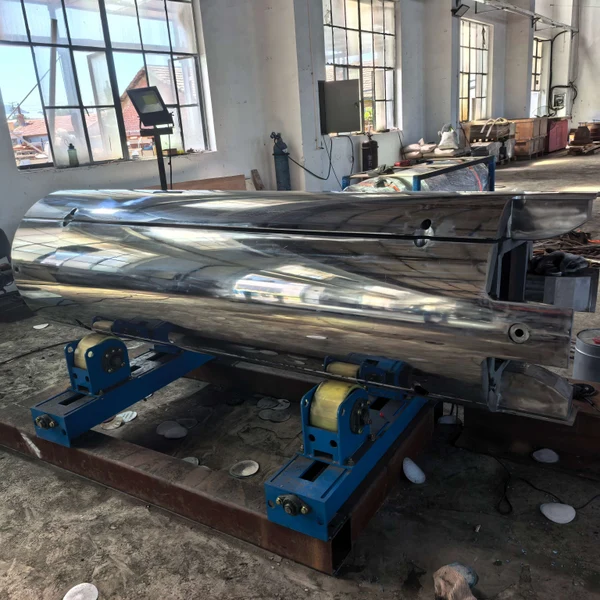
- Фрезерная обработка на порталах. Для крупных корпусных деталей (станины, редукторы) это единственный вариант. В 2026 году парк таких станков пополнился тяжелыми китайскими порталами. Они медленнее европейских, требуют постоянной калибровки геометрии, но они есть. Главный риск — вибрации. Китайские станины часто имеют меньшую массу, чем немецкие, что сказывается на качестве поверхности при высоких подачах.
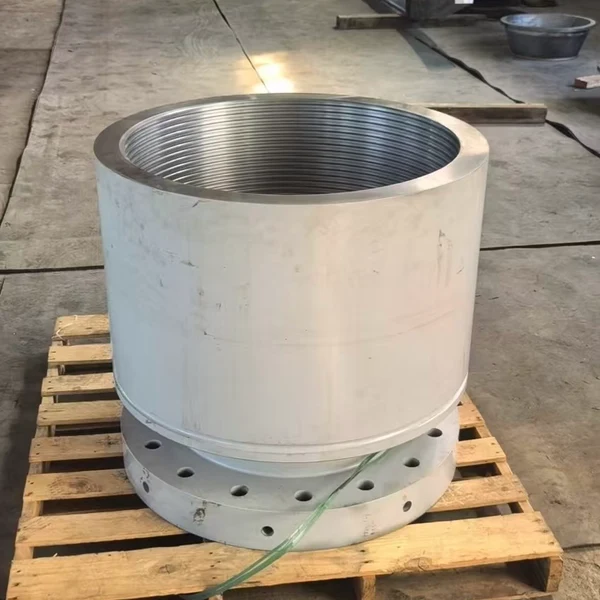
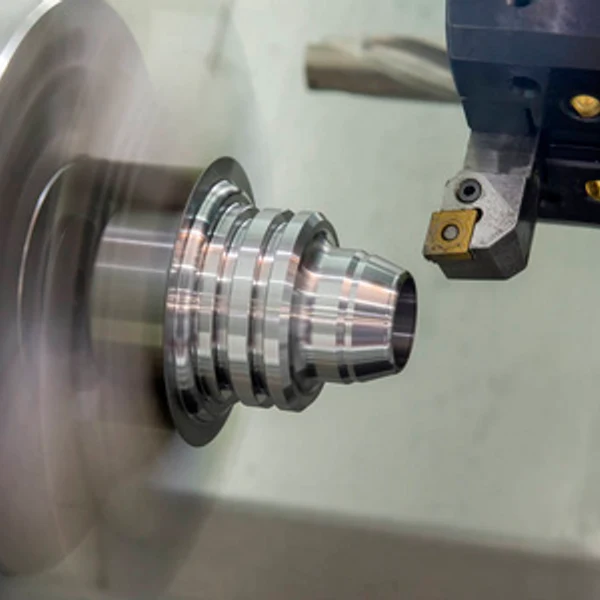
- Токарная обработка валов и фланцев. Здесь ситуация лучше. Простые токарные станки с ЧПУ легко адаптируются под любые задачи. Проблема в оснастке. Литые заготовки часто имеют неправильную форму, их сложно базировать. Использование мягких кулачков или индивидуальной технологической оснастки удорожает процесс на 15-20%, но спасает от брака.
- Шлифовка как необходимость. После фрезеровки поверхность литой детали редко соответствует требованиям точности выше IT8-IT9. Шлифовка плоскостей и отверстий становится обязательным этапом для прецизионных узлов. В России дефицит качественных шлифовальных кругов. Мы видим возврат к использованию абразивов из Беларуси и Китая, но их стойкость ниже. Это значит больше остановок станка на замену инструмента.
Отдельно стоит упомянуть лазерную сканировку для контроля геометрии. Еще три года назад это было экзотикой. Сейчас, благодаря доступности китайских сканеров (Shining 3D и аналоги), даже средние цеха предлагают услугу цифрового сравнения CAD-модели и реальной детали. Это мощный инструмент защиты. Требуйте отчет сканирования перед приемкой!
Ценообразование: Где прячут деньги?
Вопрос цены — самый болезненный. Если вы запросите коммерческое предложение сегодня, вы можете получить разброс цен в 2-3 раза на одну и ту же деталь. Почему? Потому что рынок фрагментирован и непрозрачен.
Давайте разберем структуру стоимости обработки литых изделий в 2026 году. Это не просто “час работы станка”.
| Статья расходов | Доля в цене (%) | Комментарий эксперта |
|---|---|---|
| Подготовка и базирование | 15-25% | Литая заготовка требует индивидуального подхода. Установка в тиски, выверка по базам — это время высококвалифицированного наладчика. |
| Машинное время (ЧПУ) | 30-40% | Зависит от сложности траектории. Китайские станки часто работают на пониженных скоростях для сохранения точности, что увеличивает время. |
| Инструмент и расходники | 20-30% | Рост цен на твердосплавные фрезы (Sandvik/Kormantex ушли, аналоги из Кореи/Китая дороже или хуже). Логистика удорожает каждую пластину. |
| Контроль качества (КИМ/Сканер) | 10-15% | Без этого этапа риск получить некондицию возрастает до 40%. Многие экономят здесь, и потом платят дважды. |
| Логистика и накладные | 10% | Доставка тяжелых отливок между литейным цехом и мехцехом (часто это разные юрлица). |
Важный инсайт: Не смотрите на цену часа станка. Смотрите на цену готовой детали. Дешевый час на старом оборудовании может обернуться дорогим браком из-за низкой повторяемости точности.
Ориентировочные цены на рынке РФ (2026)
Цены указаны для средних серий (от 50 до 500 штук). Для единичных изделий цена может быть выше в 3-5 раз из-за стоимости разработки УП и оснастки.
- Простая фрезеровка плоскостей (чугун): от 800 до 1500 руб./кг готовой продукции.
- Комплексная обработка корпусов (алюминий/чугун): от 2500 до 4500 руб./кг.
- Высокоточная обработка с шлифовкой: от 6000 руб./кг и выше.
Обратите внимание: курс рубля волатилен. Большинство заводов теперь привязывают цены к стоимости инструмента в юанях или долларах, даже если расчеты идут в рублях. Это защищает их, но создает риски для вас. Фиксируйте цену в договоре с оговоркой на изменение курса ключевых валют более чем на 5%.
Ловушки при выборе подрядчика
Я видел сотни тендеров. И я вижу одни и те же ошибки. Заказчики выбирают того, кто дал самую низкую цену на бумаге. А потом получают детали, которые невозможно собрать.
Вот три “красных флага”, которые должны заставить вас насторожиться:
- Отсутствие собственного участка термообработки или партнерства с ним. Если завод говорит: “Мы просто фрезеруем, отжигайте сами”, — для сложных деталей это плохой знак. Процесс должен быть непрерывным. Перегрев при транспортировке или хранении может снять эффект отжига.
- Универсальные операторы вместо технологов. Спросите, кто будет писать управляющие программы. Если это делает тот же человек, который стоит у станка, и у него нет времени на симуляцию обработки — ждите столкновений инструмента с деталью. В 2026 году нормальная практика — отдельный инженер-программист CAM.
- Размытые требования к шероховатости. В ТЗ написано “Ra 1.6”? Этого мало. Для литых поверхностей важно указать, какие зоны являются критическими (посадочные места подшипников, уплотнительные канавки), а какие можно оставить грубыми. Если вы не уточните это, вам могут отшлифовать всё, включив эту_COST_ в счет, или наоборот, оставят грубым важное место.
Как сэкономить без потери качества: Практические советы
Экономия должна быть умной. Вот несколько способов снизить стоимость обработки литых изделий, не жертвуя надежностью.
1. Оптимизация припусков на этапе литья
Самая большая статья перерасхода — это снятие лишнего металла. Если литейщик оставляет припуск 5 мм там, где достаточно 2 мм, фрезеровщик будет снимать эти 3 мм “воздуха” за ваши деньги. Работайте в связке: конструктор + литейщик + механик. Используйте литье по выплавляемым моделям или в холоднотвердеющие смеси (ХТС) для получения более точной геометрии “из коробки”. Да, литье станет дороже на 10%, но механическая обработка подешевеет на 30%.
2. Групповая обработка
Не гоняйте станок ради одной детали. Планируйте партии так, чтобы на столе станка одновременно обрабатывалось несколько отливок. Это снижает время на переналадку. Для мелких деталей используйте многоместные приспособления. В 2026 году эффективность использования станка (OEE) — главный показатель рентабельности завода. Помогите им повысить OEE, и они дадут вам скидку.
3. Локализация цепочки поставок
Ищите заводы, которые находятся в одном промышленном кластере с литейным производством. Логистика тяжелых чугунных отливок по России стала дорогой и непредсказуемой. Доставка из Челябинска в Москву может стоить как 20% от стоимости партии. Выбирайте региональных подрядчиков. В Татарстане, Свердловской области, Краснодарском крае сейчас сильные локальные экосистемы.
Перспективы: Что будет дальше?
Глядя в ближайшее будущее, я вижу два тренда, которые изменят рынок обработки литья в России к 2027 году.
Во-первых, роботизация съема облоя и зачистки. Сейчас это ручной адский труд. Китайские роботы-манипуляторы с силовым контролем уже начинают внедряться на передовых заводах. Это снизит стоимость подготовительных операций и улучшит эргономику. Если подрядчик использует роботов для зачистки — это признак современного производства.
Во-вторых, гибридное производство. Комбинация литья и 3D-печати металлом для создания сложной внутренней геометрии каналов охлаждения или легких структур. Пока это дорого, но для аэрокосмической отрасли и гоночного автомобилестроения это уже реальность. Обработка таких гибридных деталей требует совершенно новых подходов к закреплению и резанию.
Заключение
Рынок обработки литых изделий в 2026 году — это не базар, где можно торговаться за копейки. Это инженерное партнерство. Цена формируется не из желания завода заработать, а из стоимости выживания в условиях дефицита качественного инструмента и необходимости компенсировать нестабильность сырья.
Мой совет: не ищите самого дешевого. Ищите самого прозрачного. Требуйте подробную калькуляцию. Спрашивайте, какой инструмент они используют. Посещайте цех. Если вы видите порядок в стружке и чистоту на станках — скорее всего, и ваша деталь будет в порядке. Если же в цеху хаос, никакие красивые презентации вас не спасут.
Помните: литая деталь прощает многое, но механическая обработка ошибок не прощает. Один неверный шаг фрезы — и месяцы работы литейщиков летят в металлолом. Подходите к выбору подрядчика с холодной головой и четким техническим заданием. Только так можно получить качественный продукт по справедливой цене в нынешних непростых условиях.